
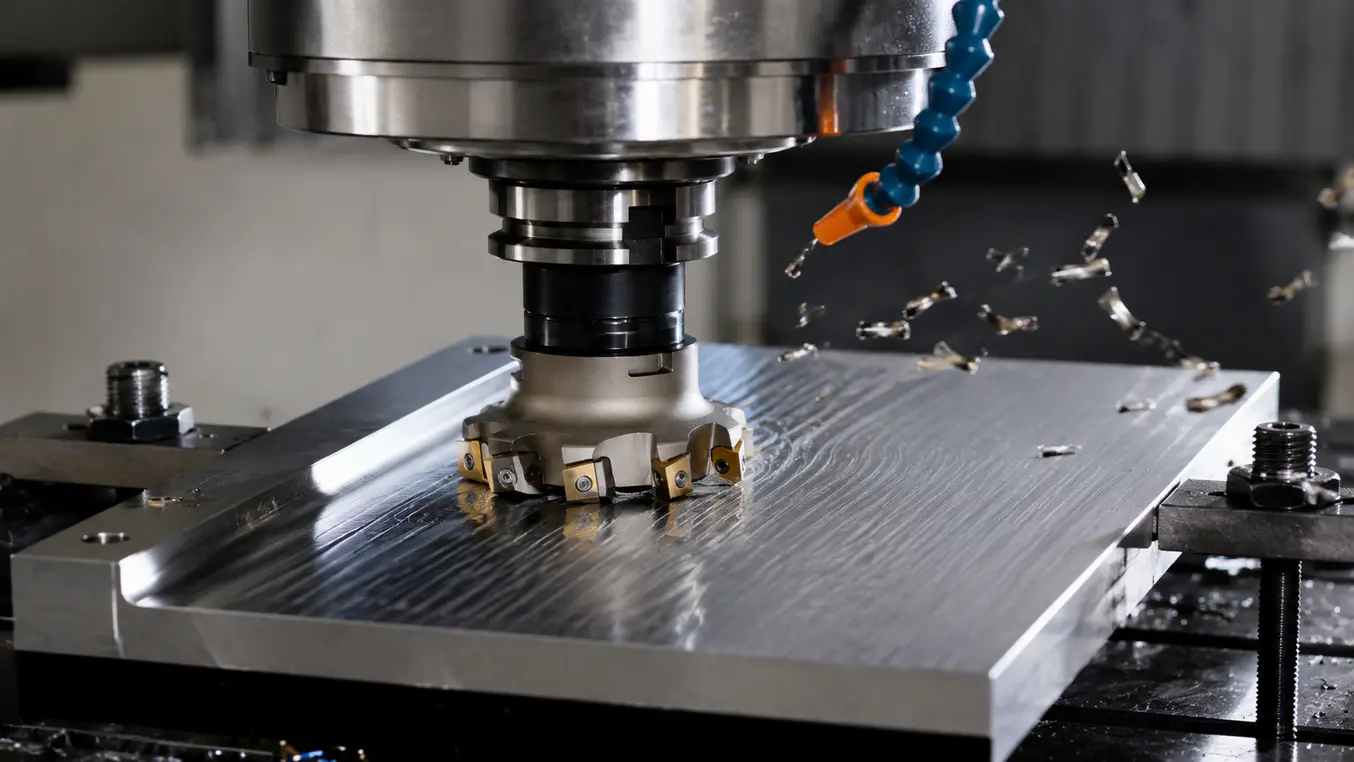
Heb je een boomschijf die niet door de vandikteschaaf past, een tafelblad met epoxy of een plank die net te veel krom staat om te schaven? Dan is vlak frezen met de bovenfrees een slimme en veilige oplossing. Je werkt gecontroleerd in banen tot het oppervlak écht vlak is, zonder risico op uitscheuren of vastlopers.
In dit artikel neem ik je als aannemer mee in mijn beproefde aanpak. Je leest welke frees je kiest, hoe je een stabiele opstelling maakt, welke toerentallen passen bij de diameter en hoe je stap voor stap werkt. Ook vergelijk ik handmatig vlak frezen met CNC en geef ik tips voor een strak eindresultaat.
Wat is vlak frezen en wanneer kies je ervoor?
Vlak frezen is het bewerken van het bovenvlak van een werkstuk met een bovenfrees en een vlakfrees, zodat het blad egaal en haaks wordt. Je kiest hiervoor als het stuk te breed of te kwetsbaar is voor de schaafbank, zoals bij boomschijven, massieve tafelbladen, ingegoten epoxy of kopshout. In al die situaties biedt een vlakfreesopstelling controle en voorspelbaarheid.
Uit mijn praktijk merk ik dat vooral kopshout en combinaties van hout en epoxy veel baat hebben bij een rustige, ondiepe verspaning. Door in gelijkmatige banen te werken voorkom je golven en verklein je de kans op uitspringingen langs de nerf of op de uitgangsrand.
Benodigdheden en voorbereiding
Gereedschap en opstelling
Je hebt een krachtige bovenfrees nodig met nauwkeurige diepte-instelling en instelbaar toerental, plus een vlakfrees met passende schachtdiameter. Een stijve brug of slede die de machine vlak over het werkstuk leidt is essentieel. Kies bovendien klemmen die het werkstuk zeker vastzetten, en voorzie een goede stofafzuiging en persoonlijke bescherming.
Twijfel je over het type frees of schachtdikte, bekijk dan de uitleg over frezen voor de bovenfrees. Voor algemene achtergronden kan het overzicht over boren en frezen ook helpen.
Veiligheid en stofafzuiging
Controleer frees en spantang op slijtage en span de frees minimaal tot aan de markering in. Werk met ingestoken afzuiging en een masker, want vlak frezen produceert veel fijnstof. Haal met de hand geen spanen weg bij draaiende motor en test telkens de spelingvrije loop van je slede op de geleiders.
Stappenplan vlak frezen met de bovenfrees
Stap 1. Bepaal het hoogste punt van het werkstuk met een rechte lat of rei en markeer startbanen. Een lichte potloodlijn helpt je overlappende sporen aanhouden.
Stap 2. Stel de freesdiepte zo in dat je net de hoogste plekken raakt. Werk eerst met een ondiepe hap en houd een constante, matige doorvoersnelheid aan.
Stap 3. Frees in tegengestelde richting ten opzichte van de draairichting. Zo blijft de machine onder controle en voorkom je dat hij naar voren trekt. Houd de slede vlak en geef op de terugweg geen extra druk om kuiltjes te vermijden.
Stap 4. Verlaag de frees telkens in kleine stappen van twee tot drie millimeter. Overlap je banen licht zodat geen richels achterblijven. Bij randen kun je een steunlat of splinterblok plaatsen om uitscheuren te beperken.
Stap 5. Controleer tussendoor met een rei of lange liniaal en markeer nog hoge zones. Werk die gericht bij in korte banen, niet met diepe happen. Zo blijft de snede koel en voorkom je verbranden van het oppervlak.
Keuze van vlakfrees en toerental
De diameter van de vlakfrees bepaalt het toerental en het vereiste motorvermogen. Kleinere diameters kunnen doorgaans sneller draaien en vragen minder vermogen, grotere diameters vragen een lager toerental en stevige controle over de voeding. Gebruik altijd de maximumwaarden van de fabrikant en kies op gevoel een tikkeltje lager voor rustiger snijgedrag.
| Diameter frees | Toerental indicatie | Toepassing |
|---|---|---|
| Tot circa 30 mm | Rond 24.000 tpm | Kleinere vlakken, minder vermogen nodig |
| 31 tot 50 mm | Rond 18.000 tpm | Algemeen vlakwerk, stabiele slede vereist |
| 51 tot 60 mm | Rond 16.000 tpm | Brede banen, krachtige machine gewenst |
Frezen met vaste hardmetalen snijkanten zijn voordelig en werken prima bij gematigde afname. Frezen met omkeerbare wisselplaten houden langer een scherpe snede en de diameter blijft constant als je platen draait of vervangt. Kies twee of drie snijkanten voor rustige loop en nette spaanafvoer.
Veelgemaakte fouten en oplossingen
Golven in het oppervlak ontstaan vaak door doorbuiging van de brug of speling in de geleiding. Vergroot de stijfheid met dikkere profielen en controleer de lagers op speling. Richels tussen banen wijzen meestal op te weinig overlap of een slede die op de terugweg mee snijdt. Werk met vaste overlappen en lift de frees iets op bij het terughalen.
Uitscheuren zie ik vooral bij de uitgangsrand en bij dwarshout. Verlaag het toerental een tikje, werk met scherpe snijkanten en ondersteun de uitgangszijde met een hulpstuk. Verbranden duidt op een botte snede, te laag toerental of te lang stilstaan. Houd de machine in beweging en neem kleinere happen.
CNC vlak frezen of uitbesteden
Bij zeer brede of lange bladen, of bij hoge eisen aan vlakheid, is CNC een uitstekende keuze. De machine freest in geprogrammeerde banen met constante stapgrootte en herhaalnauwkeurigheid. Dat scheelt tijd, stof en nabewerking. Twijfel je of jouw project baat heeft bij uitbesteden, lees meer over hout laten frezen. Mijn vuistregel: alles wat niet veilig en stabiel onder je slede past, of wat extreem vlak moet zijn, verdient CNC.
Afwerking en controle
Na het frezen schuur je de freesbanen weg. Begin grof met korrel honderd tot honderdvijftig en werk op tot tweehonderdtwintig of fijner voor transparante afwerkingen. Stofvrij maken is cruciaal, zeker bij olie of lak. Controleer met een lange rei en voel met een gevoelsmaat of dun papiertje of er nog licht doorvalt. Pas wanneer het blad overal sluitend is, start je de uiteindelijke afwerking.
Met deze aanpak combineer je controle, veiligheid en een voorspelbaar resultaat. Neem kleine happen, houd je toerentallen binnen de perken en laat de slede het werk doen. Zo krijg je een blad dat klaar is voor montage of afwerking, zonder verrassingen.
Conclusie
Vlak frezen is de meest betrouwbare manier om brede, kwetsbare of bijzondere werkstukken perfect vlak te krijgen wanneer schaven geen optie is. Met een stijve slede, de juiste vlakfrees en doordachte stappen bereik je een strak, reproduceerbaar resultaat. Werk in kleine dieptestappen, kies het passende toerental bij de diameter en controleer geregeld met een rei. Voor uitzonderlijke afmetingen of maximale nauwkeurigheid kan CNC het verschil maken. Zo lever je een blad af dat meteen klaar is voor afwerking.
Veelgestelde vragen over vlakfrezen
Wat is het voordeel van vlak frezen ten opzichte van schaven?
Vlak frezen geeft maximale controle bij brede of kwetsbare werkstukken die niet in de schaafbank passen. Je werkt in stabiele banen met kleine dieptestappen, waardoor je minder risico hebt op uitscheuren of vastlopers. Vooral bij boomschijven, kopshout en epoxytafels is het veiliger en voorspelbaarder dan schaven.
Welke diepte neem ik per doorgang bij vlakfrezen met de bovenfrees?
Houd twee tot drie millimeter per doorgang aan. Zo blijft de snede koel, loopt de machine stabiel en voorkom je golven. Bij harde plekken of in epoxy kies je liever een nog kleinere stap. Controleer na elke serie banen met een rei en verlaag daarna pas opnieuw de frees.
In welke richting beweeg ik de bovenfrees tijdens het vlak frezen?
Werk in tegengestelde richting ten opzichte van de draairichting. Zo drukt de frees zich tegen het materiaal en behoud je controle over de slede. Meelopen kan de machine vooruit trekken waardoor je grip verliest. Aan randen helpt een steunlat om uitscheuren te beperken.
Wanneer kies ik voor CNC in plaats van handmatig vlak frezen?
Kies CNC bij zeer brede of lange bladen, bij strakke toleranties of wanneer je veel identieke panelen vlak wilt maken. CNC freest met constante stap en herhaalnauwkeurigheid, wat tijd en nabewerking scheelt. Past je blad niet stabiel onder een slede, dan is CNC vaak de veiligste route.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.