
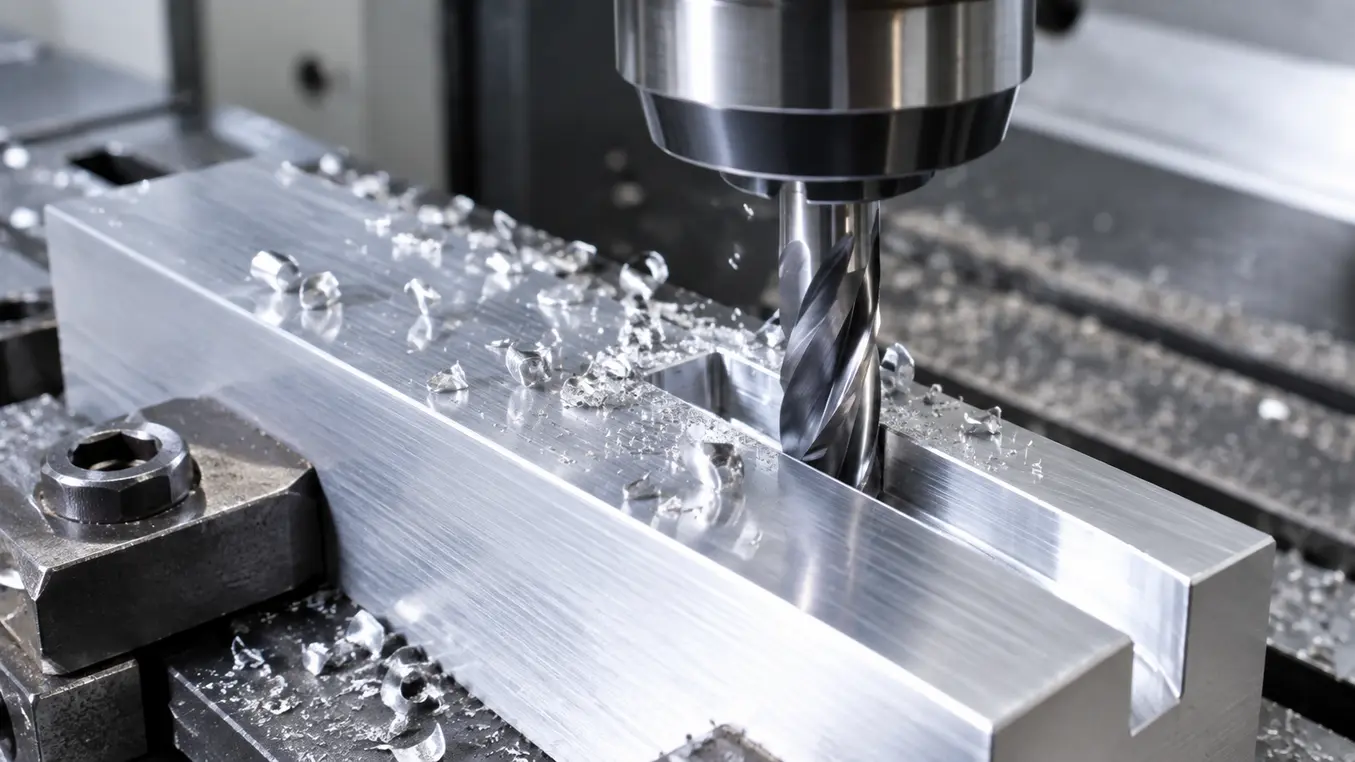
Je moet een strakke sleuf in een aluminium plaat of front maken en je twijfelt over het juiste gereedschap en de ideale instellingen. Begrijpelijk, aluminium laat zich mooi verspanen maar is ook gevoelig voor vastplakken van spanen en trillingen. In dit artikel neem ik je stap voor stap mee.
Je leest welke frezen werken, welke toerentallen en voedingen ik aanhoud, hoe je T‑gleuven slim voorbereidt en hoe je spanen weg houdt. Ik deel praktijkervaring uit de werkplaats, zodat jij met vertrouwen een nette sleuf in aluminium freest.
Waarom aluminium anders freest dan staal
Aluminium is taai, geleidt warmte goed en wil bij te weinig smering aan de snijkant kleven. Daardoor ontstaat snel een gerafelde sleufwand of een vastloper. De sleutel is scherpe snijkanten, voldoende koeling of smering en een stabiele opspanning. Houd je snedediepte bescheiden en laat de spanen vrij wegstromen.
Gereedschapkeuze voor sleuven en T‑gleuven
VHM spaangroeffrees voor de voorsleuf
Voor het voorfrezen van de rechttoe rechtaan sleuf gebruik ik bij voorkeur een volhardmetalen frees met twee of drie snijkanten, gepolijste spaangroeven en een positieve spaanhoek. Zo snij je licht, blijven de spanen kort en is de kans op vastplakken kleiner. Een coating die voor aluminium geschikt is helpt, maar scherpe randen blijven het belangrijkst.
T‑gleuffrees voor de ondersnijding
Maak eerst een rechte sleuf die één tot drie millimeter dieper is dan de beoogde bodem van de T‑gleuf. Daarna pas de T‑gleuffrees inzetten. Zo hebben de onderliggende snijkanten ruimte om spanen kwijt te kunnen. Kies een T‑frees met korte hals en zo weinig mogelijk uitsteeklengte. HSS kan, maar VHM met gepolijste flanken snijdt merkbaar rustiger in aluminium.
Handbovenfrees of CNC
Een handbovenfrees kan voor ondiepe sleuven in frontplaten, mits je een stijve mal gebruikt en het werkstuk perfect fixeert. Bescherm zichtvlakken met tape om krassen te voorkomen. Voor langere T‑gleuven of nauwkeurige pasvormen werk ik liever op een CNC‑freesmachine voor aluminium, puur voor de herhaalnauwkeurigheid en controle over de voeding.
Toerental, voeding en snedediepte
In de praktijk hanteer ik voor veel voorkomende situaties onderstaande richtwaarden. Zie ze als startpunt en stel bij op basis van geluid, spaanvorming en motorbelasting. Controleer ook een uitgebreide tabel met snijsnelheden als je materiaal en diameter afwijken.
| Toepassing | Toerental rpm | Aanbevolen fz mm/tand |
|---|---|---|
| Sleuf frezen VHM Ø8–10, 2 snijders | 10000–18000 | 0,04–0,06 |
| T‑gleuffrees HSS of VHM Ø16–22 | 4000–8000 | 0,02–0,04 |
| Bovenfrees frontplaat Ø6–8, 1–2 snijders | 16000–22000 | 0,02–0,03 |
Werk met ondiepe axiale stappen en matige radiale belasting. Voor een T‑gleuf frees ik de ondersnijding meestal in twee tot drie passes per zijde, zeker als de hals langer is. Een rustige voeding voorkomt dat de snijkant hapert in de bochten.
Koeling, smering en spaanafvoer
Aluminium houdt van een dunne film smering. Een lichte nevel met snijolie voor aluminium of regelmatige spray met een geschikt smeermiddel werkt prima. Combineer dit met perslucht of een zachte koelvloeistofstroom zodat spaantjes niet tussen frees en wand terugkomen. Bij T‑gleuven is spaanafvoer cruciaal, plan korte freesbanen met momenten om spanen te lossen.
Opspannen en stabiliteit
Span altijd zo dicht mogelijk bij de bewerking en beperk de uitsteeklengte van gereedschap. Een stijve opspanning voorkomt rammelen en levert een schonere wand. Bij frontplaten gebruik ik een vlakke mal met klemmen aan de randen en twee referentiestiften tegen verschuiven. Op zichtvlakken leg ik een beschermfolie om krassen te vermijden.
Werkwijze stap voor stap
1. Voorbereiden en voorfrezen
Teken de sleuf, centreer en boor aanloopgaten als je rampend insteekt. Twijfel je over boren, lees dan eerst het stuk over boren in aluminium. Frees vervolgens de rechte sleuf iets dieper en breder dan de hals van de T‑frees. Laat aan beide kanten een kleine speling voor de ondersnijding.
2. Undercut met T‑gleuffrees
Stel het gereedschap op hoogte, maak eerst een halve breedte aan één zijde, keer om en maak de andere zijde. Controleer passing met een T‑moer. Houd waar mogelijk DIN 508 als richtlijn, dan passen genormaliseerde T‑moeren zonder verrassingen.
3. Afwerken en beschermen
Ontbraam met een handschraper of een lichte afbraamfrees. Overweeg anodiseren als slijtvastheid belangrijk is. Gewoon anodiseren biedt al bescherming, hardanodiseren is een optie bij intensief klemgebruik of schuiven van klemmen.
Veelgemaakte fouten en hoe ik ze voorkom
Te ondiep voorfrezen geeft meteen problemen met spaanafvoer. Daarom maak ik de voorsleuf altijd iets dieper dan de T‑bodem. Een tweede valkuil is een te lange hals, dat triggert trillingen. Pak een kortere hals of verlaag de voeding. Merk ik toch plakkende spanen, dan verhoog ik de snijsnelheid iets en verbeter ik de smering.
Alternatieven als T‑gleuven onhandig zijn
Is ondersnijden lastig of wil je flexibel blijven, frees dan rechte sleuven en schroef er losse strips op die als rail werken. Je bewerkt alleen vlakken en zijkanten, vervanging is eenvoudig en de machinebelasting blijft laag. Dit is een beproefd alternatief wanneer je weinig gereedschapskeuze hebt.
Ervaring van Steven
In mijn werkplaats heb ik T‑gleuven in gietplaten en in frontplaten voor meetopstellingen gefreesd. Het grootste verschil maakt voorfrezen met voldoende diepte en consequente smering. Sinds ik bij T‑gleuven korte cycli met een pauze voor spanenreiniging programmeer, heb ik geen vastlopers meer gehad en blijven de wanden zichtbaar strakker.
Conclusie
Sleuf frezen in aluminium lukt betrouwbaar met scherp gereedschap, een doordachte volgorde en aandacht voor smering en stabiliteit. Voorfrezen op diepte, daarna pas de T‑gleuffrees inzetten, geeft rust en een nette passing. Werk met realistische toerentallen en voedingen en corrigeer op basis van spaanbeeld en geluid.
Wil je extra houvast, raadpleeg een snijsnelheidstabel en test op een reststuk. Met deze aanpak maak je strakke sleuven en T‑gleuven die meteen passen en lang mooi blijven.
Veelgestelde vragen over sleuf frezen in aluminium
Welke frees gebruik ik het best voor een sleuf in aluminium?
Voor de voorsleuf kies ik een volhardmetalen frees met twee of drie snijkanten en gepolijste groeven. Die snijdt licht en voert spanen goed af. Voor de ondersnijding neem je een T‑gleuffrees met zo kort mogelijke hals. Scherpte en stabiliteit wegen zwaarder dan alleen materiaalsoort of merk.
Wat zijn geschikte toerentallen en voedingen bij sleuf frezen in aluminium?
Als startpunt kun je voor VHM Ø8–10 met twee snijkanten tussen 10000 en 18000 rpm aanhouden met 0,04 tot 0,06 mm per tand. Voor een T‑gleuffrees werkt 4000 tot 8000 rpm met 0,02 tot 0,04 mm per tand vaak goed. Stel bij op basis van spaanbeeld, geluid en machinekracht.
Hoe voorkom ik vastplakkende spanen in de sleuf?
Gebruik een dunne film smering, bijvoorbeeld een lichte nevel snijolie, en blaas of spoel spanen actief weg. Frees de voorsleuf iets dieper dan de T‑bodem, zodat spanen ruimte hebben. Beperk uitsteeklengte, en werk in meerdere rustige passes om warmte en aankleving te verminderen.
Is een handbovenfrees geschikt voor sleuf frezen in aluminium frontplaten?
Dat kan, mits je met een stijve mal werkt, het front perfect fixeert en kleine snededieptes per gang neemt. Bescherm zichtvlakken met tape tegen krassen. Voor langere of nauwe T‑gleuven verdient een CNC‑opstelling de voorkeur vanwege constante voeding en betere spaanafvoer.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.