
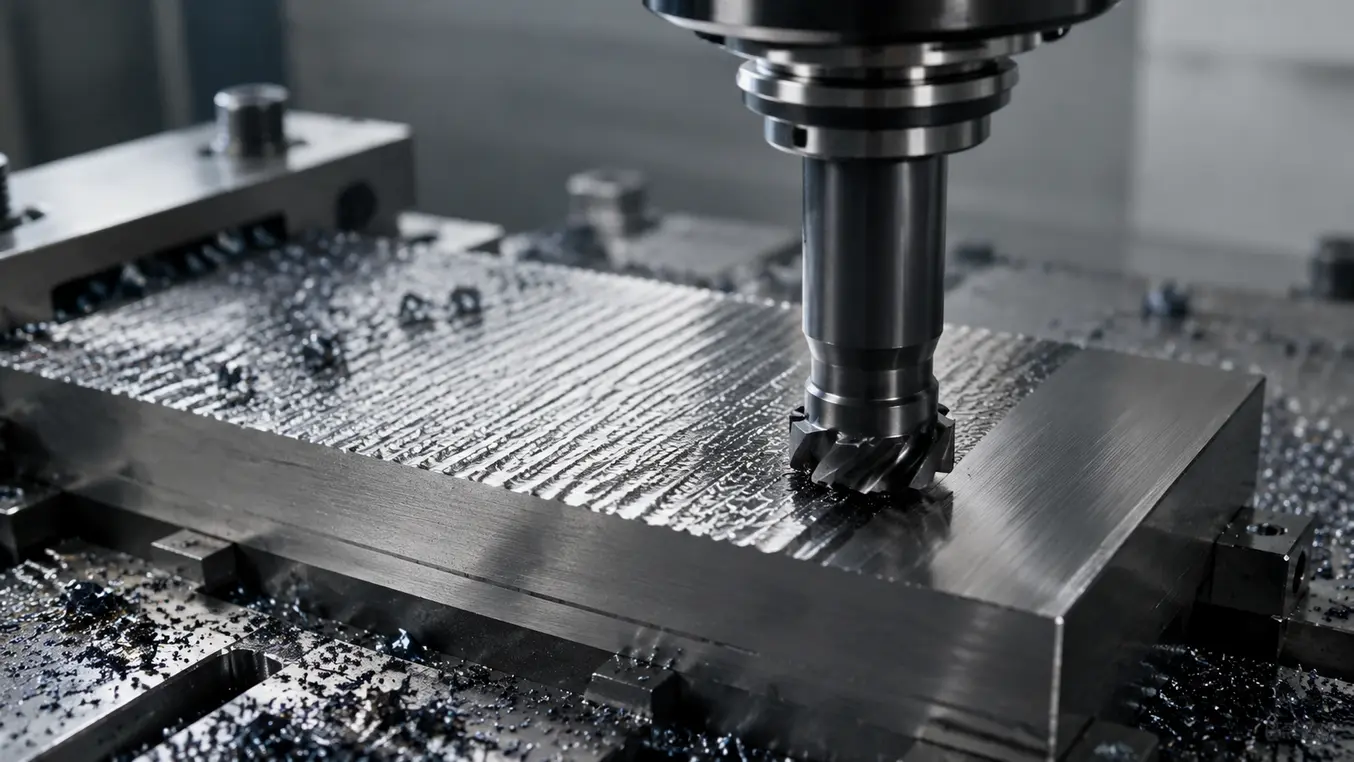
Wanneer is een gefreesd oppervlak nu echt glad genoeg en hoe leg je dat vast op je tekening of offerte? Die vraag krijg ik vaak op de werkvloer en bij klanten die precies willen weten wat ze mogen verwachten. In dit artikel neem ik je mee in ruwheid bij frezen, zonder poespas, zodat je snel betere keuzes maakt en onnodige kosten voorkomt.
Je ontdekt welke ruwheidsparameters ertoe doen, welke toleranties je realistisch kunt halen met verschillende freesbewerkingen en hoe je een fraaie afwerking bereikt. Ook laat ik zien hoe je ruwheid meet en deel ik praktische tips uit mijn jaren als aannemer en maker die dagelijks met metaal, kunststof en hout werkt.
Wat bedoelen we met ruwheid bij frezen?
Ruwheid is de maat voor de kleine hoogteverschillen op een bewerkt oppervlak. Bij frezen ontstaat dat patroon door de baan van de frees, de snijkant en de ingestelde stapover. Die textuur heeft invloed op wrijving, afdichting, hechting van coatings en het uiterlijk. Daarom leg je ruwheid idealiter vast met een meetbare parameter in plaats van alleen een esthetische beschrijving.
Ra, Rz en RMS uitgelegd
Ra is de gemiddelde oppervlakteruwheid en het meest gebruikt. Het is het rekenkundig gemiddelde van de absolute hoogten ten opzichte van een middellijn. Rz is de gemiddelde maximale profielhoogte over enkele meetlengtes en reageert sterker op pieken en dalen. RMS is een wortelgemiddelde kwadratische maat die in sommige sectoren de voorkeur heeft vanwege gevoeligheid voor uitschieters. Voor de meeste freeswerkstukken is Ra voldoende om functioneel en prijstechnisch te sturen.
Welke nauwkeurigheid haal je met frezen?
In de praktijk haal je met net ingestelde freesbewerkingen doorgaans IT8–IT7 op maatnauwkeurigheid. Voor de oppervlakteafwerking is een Ra van 6,3–1,6 µm realistisch bij algemene bewerkingen. Ruwfrezen zit ruimer en is vooral bedoeld voor materiaalafname. Halfafwerken brengt de textuur al in de buurt. Afwerken is waar je de zichtzijde of functionele vlakken op specificatie brengt. Wil je nog gladder dan Ra 0,8 µm, dan kom je vaak uit bij slijpen, honen of polijsten.
| Bewerking | Typische Ra (µm) | Opmerking |
|---|---|---|
| Ruwfrezen | 10–20 | Snel materiaal verwijderen, textuur zichtbaar |
| Halfafwerken | 2,5–10 | Voorbereiding op afwerkpas |
| Afwerkfrezen | 0,63–5 | Net oppervlak, vaak voldoende voor zichtwerk |
| Precisieslijpen | 0,16–0,04 | Zeer glad, voor pasvlakken en afdichtingen |
| Superfinish | 0,04–0,01 | Spiegelachtig, speciaal proces |
Uit mijn ervaring is Ra 3,2 µm een fijne balans voor veel mechanische onderdelen. Het ziet er netjes uit, monteert prettig en de kosten blijven beheersbaar. Wil je echt een premium uiterlijk of een kritisch afdichtvlak, dan ga je naar Ra 1,6 µm of Ra 0,8 µm en stem je proces en meetmethode daarop af.
Belangrijkste factoren die ruwheid bepalen
Gereedschap en geometrie
Een scherpe frees met de juiste radius en positieve spaanhoek snijdt schoner. Coatings zoals TiAlN helpen bij lastige materialen en hoge temperatuur, maar de basis blijft een onbeschadigde snijkant. Hoe meer snijkanten, hoe kleiner de golfamplitude bij gelijke voeding per tand. Let op uitlopen of microchips aan de snede, want die tekenen zich rechtstreeks af in je ruwheid.
Snijgegevens en stapover
Toerental, voeding per tand en radiale stapover vormen de textuur. Een kleinere stapover verkleint de scallophoogte die je ziet als microgolven. Een afwerkpas met lage voeding en kleine stapover geeft vaak de meeste winst. Axiale diepte houd je klein bij de afwerkpas om zijdelingse krachten en trilling te beperken. In aluminium werkt een hogere snijsnelheid mooi, mits koeling en spaanafvoer op orde zijn.
Machine, stijfheid en opspanning
Speling, trillingen en gebrek aan stijfheid maken elk oppervlak korreliger. Gebruik zo kort mogelijke gereedschappen, klemming dicht bij het werk en een solide opspanning. Controleer je spil en tafel op speling en balancering. In de praktijk merk ik dat het terugbrengen van de uitsteeklengte van de frees vaak direct zichtbaar is in de glans van het vlak.
Materiaal en koeling
Taai RVS of kleverig aluminium vormen sneller opbouwsnijkanten. Gebruik daarom voldoende, gericht koelmiddel of nevel, en kies freesplaten of volhardmetaal dat voor het materiaal is ontwikkeld. Bij kunststoffen is warmtebeheersing cruciaal om smelten te voorkomen. Hout vraagt scherpe hogesnelheidsfrezen en een nette spaanafvoer om vezelopstelling te vermijden.
Zet de freesstrategie goed op
Meelopen versus tegenlopen
Meelopenfrezen geeft doorgaans een betere afwerking, omdat de snijkant start met een maximale spaandikte en eindigt op nul. Dat vermindert wrijving en opbouw. Tegenlopenfrezen kan nuttig zijn wanneer je opspanning of materiaal dat vraagt, maar reken dan op een iets ruwer spoor en pas je stapover en voeding aan.
Stapover en overlappende passes
Een kleine radiale stapover in de laatste pas is de klassieker voor strakke oppervlakken. Zorg dat je paden elkaar net genoeg overlappen om geen ribbels te laten staan. Bij vrijvormige 3D-oppervlakken kun je met een balfrees en passende stapover de scallophoogte rekenen en afstemmen op je gewenste Ra. Dat is soms efficiënter dan achteraf polijsten.
Afwerkpas en ontbramen
Plan altijd een aparte afwerkpas met constante voeding en volle, stabiele koelstroom. Laat die pas minimaal materiaal wegnemen om variatie in snijkrachten te beperken. Ontbramen doe je liefst zó dat je de afwerking niet beschadigt. Een licht breekrandje met een aangepaste frees of een kunststof borsteltje bewaart de glans.
Ruwheid meten zonder giswerk
Meten kan contact of contactloos. Een stylusprofielmeter schuift met een diamantpunt over het oppervlak en berekent Ra of Rz over een ingestelde meetlengte. Optische profilometrie gebruikt licht of confocale technieken om contactloos te meten, handig bij zachte materialen. Voor snelle checks bestaan ook referentieplaatjes om visueel en tactiel te vergelijken, al blijft dat minder nauwkeurig.
Filter en meetlengte kiezen
Gebruik de juiste cut-off lengte en filters volgens ISO 4287 en ISO 21920. Kies een cut-off die past bij je bewerkingspatroon, anders filter je te veel ruis weg of neem je juist golving mee in je ruwheid. Meet meerdere sporen onder verschillende richtingen als de textuur anisotroop is en noteer instellingen op je rapport.
Specificeren zonder kosten te laten ontsporen
Te strakke ruwheidseisen kunnen de bewerkingstijd, gereedschapsslijtage en afkeur laten oplopen. Mijn vuistregel per toepassing helpt vaak om nodeloze kosten te vermijden zonder aan functie in te boeten.
Richtwaarden per toepassing
Voor algemene zichtdelen en constructiebeugels is Ra 3,2 µm meestal prima. Voor O-ringgroeven, perspassingen en glijlagervlakken kies ik Ra 1,6 µm en controleer ik met een stylus. Kritische hydraulische afdichtvlakken of lagers zitten vaak op Ra 0,8 µm of fijner en vragen een strak proces met gecontroleerde gereedschappen en verifieerbare meting. Leg je eis en meetmethode vast op tekening om discussies te voorkomen.
Praktijkvoorbeeld uit de werkplaats van Steven
Een aluminium beugel moest visueel strak en functioneel dicht worden, doel Ra 1,6 µm op twee referentievlakken. Ik heb een driegangsstrategie gebruikt. Eerst ruwfrezen met grote stapover om spanen snel weg te krijgen. Daarna halfafwerken met een kleinere stapover om de golf te reduceren. Tot slot een afwerkpas met een scherpe volhardmetalen frees, hoge snijsnelheid, lage voeding per tand en 8 tot 10 procent stapover. Koeling stond gefocust op de snijkant en de frees stak kort uit. De gemeten Ra kwam uit op 1,4 tot 1,7 µm, binnen specificatie en zonder polijsten.
Bij staal voor een machinevoet was Ra 3,2 µm voldoende. Daar heb ik vooral ingezet op stijfheid. Kort gereedschap, één nette afwerkpas, licht olienevel en een iets hogere voeding om plakken te voorkomen. Het resultaat had een mooie satijnglans, montage ging soepel en de klant was blij met de doorlooptijd.
Materialenspecifieke tips
Aluminium
Gebruik scherpe, gepolijste snijkanten die kleven tegengaan. Hoog toerental met stabiele voeding werkt goed, mits de spaanafvoer vrij blijft. Een klein beetje ontbraam aan de rand voorkomt braamvorming zonder de glans te breken.
Staal en RVS
Let op opbouwsnijkanten bij te lage snijsnelheid. Kies coatings die hitte en slijtage aankunnen. Verlaag voeding in de afwerkpas en zet koelvloeistof gericht op de snede. Vermijd trillingen door korte uitsteek en een stevige opspanning.
Kunststoffen en hout
Bij kunststof draait het om koelen en scherpe snijkanten om smelten en rafels te vermijden. Voor hout werk je met hoge snijsnelheden en scherpe frezen, liefst met spaanbrekende geometrie om vezelopstelling te voorkomen. De ruwheid druk je hier minder in Ra uit en meer in visuele kwaliteit. Een lichte schuurgang kan dan de laatste stap zijn.
Veelgemaakte fouten en hoe je ze oplost
Trillingsribbels ontstaan vaak door te lange uitsteek of een te agressieve stapover in de afwerkpas. Kort het gereedschap in en verminder radiale inname. Doffe sporen wijzen op een botte snijkant of opbouwsnijkant. Vervang of reinig de frees en pas snijgegevens aan. Braamvorming aan de uitgang betekent te weinig ondersteuning of gebrek aan ontbraamstrategie. Breek de rand licht met een aparte bewerking.
Van ontwerp tot resultaat
Een goede ruwheid begint op de tekening. Benoem de gewenste parameter en waarde, de meetmethode en de richting waarin gemeten wordt als de textuur een voorkeursrichting heeft. Koppel je Ruwheidseis aan de functie, niet aan het hele onderdeel, zodat je slechts de kritische vlakken opstrakt. Plan je route en bouw in ruimte voor een nette afwerkpas.
Verder lezen en praktisch aan de slag
Wil je praktische basisprincipes en combinaties met andere bewerkingen bekijken, dan is dit overzicht handig. Lees meer over de combinatie van boren en frezen in dit artikel van Klussenkompas: boren en frezen. Werk je veel in metaal, bekijk dan de tips en technieken hier: frezen in metaal. Wil je je freesbanen optimaliseren, bekijk dan deze verdieping over strategie en programmeren: programmeren voor CNC-frezen.
Kerninzichten om te onthouden
Gebruik Ra voor heldere afspraken, kies alleen een strakkere eis als de functie dat vraagt en plan altijd een aparte afwerkpas met kleine stapover. Houd gereedschap scherp en kort, borg stijfheid en meet met passende instellingen. Zo hou je ruwheid voorspelbaar en de kosten in de hand.
Ruwheid bij frezen laat zich sturen door slimme keuzes in gereedschap, strategie en meting. Met een doordachte route haal je op veel werkstukken IT8–IT7 en Ra 3,2–1,6 µm zonder extra nabehandeling. Vraag alleen om fijnere waarden als de functie het eist en leg meetmethode en richting vast op de tekening. Vanuit de praktijk weet ik dat een korte, scherpe frees, een stabiele afwerkpas en de juiste stapover vrijwel altijd het verschil maken.
Gebruik de richtwaarden en tabel uit dit artikel als startpunt en stem materiaal, machine en koeling op elkaar af. Zo krijg je consistente, mooie oppervlakken en voorkom je verrassingen in tijd en budget.
Veelgestelde vragen over ruwheid bij frezen
Welke ruwheid is realistisch bij afwerkfrezen?
Bij correct ingestelde afwerkfrezen is Ra 3,2–1,6 µm heel haalbaar op de meeste metalen. Met een scherpe frees, kleine stapover, korte uitsteek en stabiele koeling kom je soms tot Ra 0,8 µm. Wil je nog gladder, dan zijn processen zoals slijpen of honen effectiever en consistenter voor serieproductie.
Wat is het verschil tussen Ra en Rz bij ruwheid frezen?
Ra is het gemiddelde van alle microhoogten en geeft een stabiel beeld van de algehele textuur. Rz neemt de grootste piek-dalverschillen mee en is gevoeliger voor bramen of krassen. Voor functionele vlakken volstaat Ra vaak, maar bij risico op uitschieters kan Rz aanvullende informatie geven.
Helpt meelopenfrezen echt voor een mooiere afwerking?
Ja, meelopenfrezen start met een hogere spaandikte en eindigt richting nul, waardoor wrijving en opbouwsnijkant afnemen. Dat geeft vaak een gladder spoor. Het werkt het best met een stijve opspanning en nauwkeurige machine. Stem je stapover en voeding af en plan een aparte afwerkpas voor het beste resultaat.
Wanneer moet ik Ra 0,8 µm specificeren bij frezen?
Kies Ra 0,8 µm alleen als de functie dat vereist, zoals bij kritische afdichtvlakken, lagers of nauwkeurige pasvlakken. Reken op strakkere procesbeheersing en meetverificatie. Voor veel zichtwerk en algemene montagevlakken is Ra 3,2 µm of Ra 1,6 µm voldoende en aanzienlijk kostenefficiënter.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.