
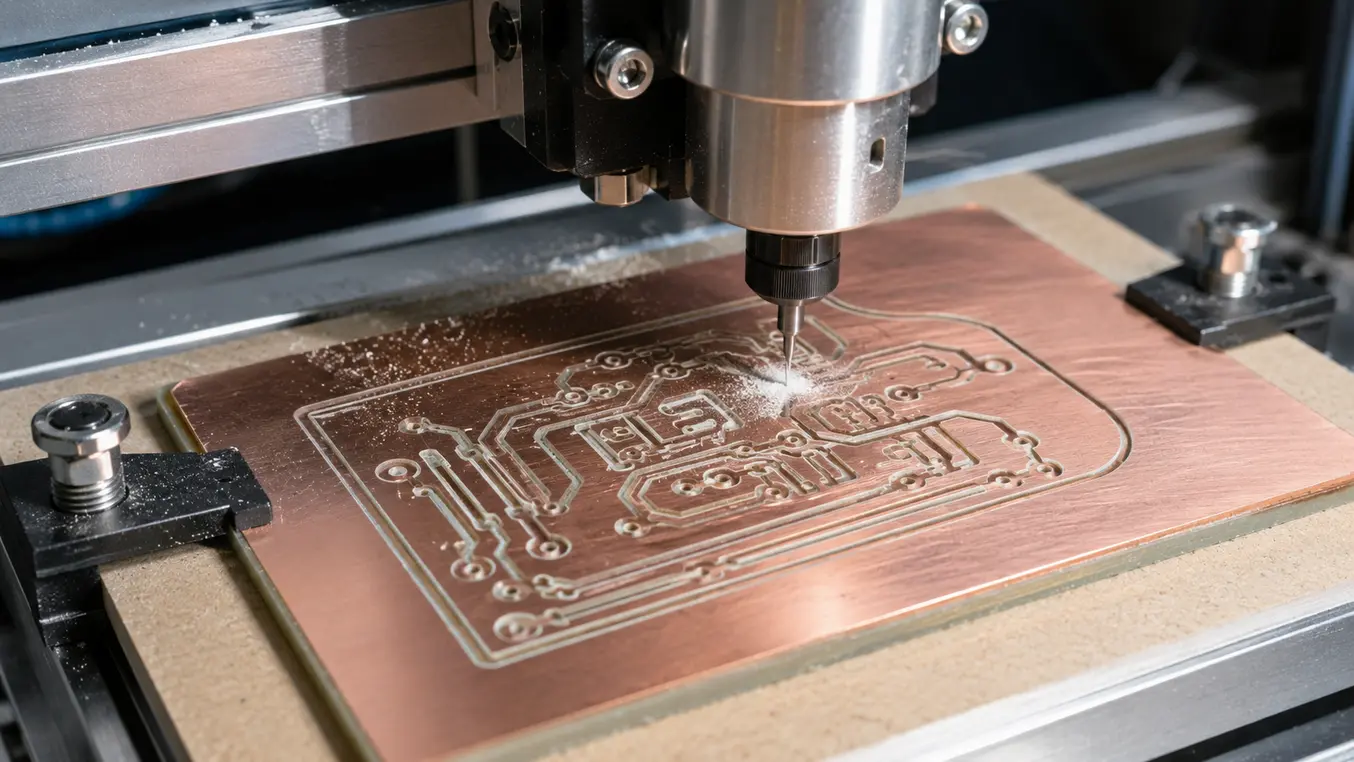
Je wilt snel een prototype op tafel zonder weken te wachten en zonder te knoeien met etsvloeistof, maar hoe pak je dat betrouwbaar aan met een CNC machine? Ik ben Steven en in mijn werkplaats maak ik regelmatig functionele printjes door te frezen en te boren. Het is nauwkeurig werk, maar met de juiste voorbereiding en instellingen haal je verrassend nette resultaten.
In dit artikel neem ik je stap voor stap mee. Je leest welke machine en frezen je nodig hebt, hoe je je PCB ontwerpt en naar freesbanen vertaalt, hoe je opspant en nulpunten zet, en hoe je boort en afwerkt. Ook deel ik mijn praktische tips om valkuilen te vermijden en help ik je kiezen tussen frezen, etsen of laten maken.
Wat is printplaat frezen en wanneer kies je ervoor?
Printplaat frezen betekent dat je koper selectief wegneemt rondom je sporen en pads. Je maakt dus isolatiebanen, niet het koper zelf. Hierdoor kun je in korte tijd een enkelzijdig of beperkt dubbelzijdig prototype maken zonder chemie. Het is ideaal voor proefopstellingen, kleine oplages en testjigs waar doorlooptijd en flexibiliteit belangrijk zijn.
Ik gebruik frezen vooral wanneer ik één tot vijf stuks nodig heb, componenten wil passen en schakelingen wil valideren. Voor zeer fijn spoortjes, massaal SMD of doormetalisatie kies ik sneller voor een fabrikant. Toch is 0,5 tot 0,65 millimeter pitch haalbaar met een stijve machine, vlakke opspanning en correcte Z regeling, maar je marge is kleiner dan bij fabriekspcb’s.
Benodigdheden: machine, gereedschap en veiligheid
CNC machine en spindel
Een compacte portaalfrees met degelijke geleidingen en een spindel die stabiel hoge toeren draait is het hart van de opstelling. Voor FR4 en GFK materiaal werk ik meestal tussen 15.000 en 30.000 toeren per minuut. Machines in de 3018 klasse kunnen starten, maar let op stijfheid en resonantie. Hoe stijver en trillingsarmer, hoe strakker je lijntjes.
Frezen en boren
Voor isoleren gebruik ik V freesjes met kleine tophoek of micro vertande freesjes die netjes snijden zonder koper te rafelen. Voor boren kies ik carbide boortjes met aanslagring voor reproduceerbare uitsteek. Veelgebruikte maten zijn 0,6 millimeter voor signaal en 0,8 tot 1 millimeter voor pennen en headers. Een kwalitatieve set boortjes maakt echt verschil in rondloop en standtijd.
Stofafzuiging en PBM
FR4 stof wil je niet inademen. Werk met passende stofafzuiging of enclo sure, draag gehoorbescherming en een fijnstofmasker. Laat de machine nooit onbemand draaien. Houd kabels en gereedschap uit de buurt van de draaiende spindel en programmeer altijd een veilige Z hoogte voor verplaatsingen.
Van ontwerp naar freesbanen: software en bestandsformaten
Je ontwerpt zoals gebruikelijk in je EDA pakket en exporteert Gerber en het Excellon boorbestand. Voor het frezen genereer je G code of HPGL. Populaire routes zijn FlatCAM voor het aanmaken van isolatiebanen en Candle of vergelijkbare G code sender voor de machinebesturing. Ook software als Target 3001 en KinetiC NC kan rechtstreeks PLT of ISO 6983 aanleveren.
Belangrijke parameters bij de export zijn isolatiebreedte, diepte, tooldiameter en volgorde van bewerkingen. Ik laat isoleren en boren het liefst in één sessie lopen, met een gereedschapswissel. Heb je een automatische wisselaar, dan win je tijd en nauwkeurigheid. Bij handmatige wissel is consistent uitsteek en een nette Z referentie cruciaal.
Op spanning en vlak: de basis voor strakke isolatie
Vlakheid bepaalt de kwaliteit. Een lichte golf in het materiaal is op Z schaal enorm wanneer je slechts 0,06 tot 0,12 millimeter diep wilt isoleren. In mijn werkplaats behaal ik de beste resultaten met een vlak geschaafde opofferplaat en een eenvoudige vacuümtafel of vacuümplaat. Dubbelzijdige tape rondom werkt ook, maar let op eventuele bolling in het midden.
Een zwevende kop kan onregelmatigheden volgen, maar geeft niet altijd strak resultaat. Ik werk liever met een vaste referentie en maak een nauwkeurige hoogtekaart van het koper met een Z taster. Zo compenseert de machine het oppervlak tijdens het frezen en blijven je sporen overal even netjes geïsoleerd.
Nulpunten en meetcyclus: zo richt je Z goed in
Ik zet eerst XY op een logisch hoekpunt buiten het werkgebied. Daarna maak ik met een Z taster elektrisch contact tussen freespunt en koper en registreer Z nul. Vervolgens voer ik een heightmap uit met een fijn raster, bijvoorbeeld om de vijf millimeter. Na de kaart herhaal ik altijd de Z nul, omdat kleine verschuivingen grote invloed hebben op je isolatiebreedte.
Let erop dat je tijdens het boren niet opnieuw elektrisch proeft met een boor, want die kan bij twijfel slecht contact maken of zelfs breken. Bepaal daarom voor boren Z nul handmatig en gebruik steeds dezelfde uitsteek of de langste boor als referentie.
Instellingen die werken: diepte, voeding, toerental
Voor enkelzijdig FR4 start ik met een isolatiediepte van 0,06 tot 0,10 millimeter. Werk in kleine stapjes, bijvoorbeeld 0,05 millimeter per passe, om koper te schrapen in plaats van duwen. Met een V frees geldt: dieper is breder. Ga dus niet te gretig, anders verlies je bij pads onnodig ruimte. Voor voeding gebruik ik 100 tot 250 millimeter per minuut, afhankelijk van frees, materiaal en stijfheid van de machine.
Voor boren houd ik rustige aanzet en een korte peck cyclus om spanen te breken. Twijfel je over boren in metaal, kijk dan eens naar de toerentallen en voedingen in deze handige toerentaltabel. Voor hout en metaal heb ik op klussen geregeld met deze gids boren en frezen een referentie naast de frees voor PCB’s gelegd, zodat ik snel een gevoel voor spanen en temperatuur terugkrijg.
Gereedschapstips uit de praktijk
Gebruik liever geen spiraalfrees met positieve snijhoek voor koper. Die trekt op en kan koper rafelen of je werkstuk liften. Met micro vertande of negatief snijdende frezen blijft de rand schoner. Merken met diamantachtige coatings houden het merkbaar langer vol op glasvezelhoudend materiaal.
Stap voor stap: isoleren, contouren, boren
1. Isoleren
Na heightmap en Z nul start ik met een lichte nevel snijolie verdund met water. Je hoeft niet te drenken, maar een beetje koelen en smeren voorkomt smeer en behoudt snijkant. Laat de eerste passe het koper net doorbreken en controleer met een loep. Isolatie onvolledig, herhaal met een fractie dieper. Houd tussenverplaatsingen hoog genoeg en maak gebruik van een veilige Z om klemmen te ontwijken.
2. Contour en uitsnijden
Wil je de print meteen op maat, frees dan de buitencontour in meerdere ondiepe passes en laat kleine tabs staan. Zo blijft de print vast tot het einde. Deze stap doe ik pas na het boren om trillingen te beperken en referenties te houden.
3. Boren
Laat XY referentie actief en wissel naar de juiste boor. Stel Z nul opnieuw met de langste boor en gebruik vervolgens voor elke diameter dezelfde uitsteek. Volg de prompts van je G code sender. Boor eerst de kleinste gaten en werk op naar groter, zo blijven dunne pootjes beter gesteund. Na afloop blaas ik de print schoon en verwijder ik bramen met een glasvezelpotlood of heel fijn schuurpapier onder stromend water.
Dubbelzijdig en vias: wat wel en wat niet
Dubbelzijdig frezen kan, maar vergt nauwkeurige uitlijning met referentiegaten en pins. Draai je plaat zorgvuldig, kalibreer opnieuw en gebruik fiducials in je ontwerp. Doormetaliseren heb je thuis meestal niet, dus verbind via’s met eyelets of doorverbindingen met dun draad. Ik tin vaak de sporen licht, dat soldeert prettiger en beschermt tegen oxidatie.
Kwaliteitscontrole en foutopsporing
Ziet het oppervlak er pluizig uit, dan is je diepte te groot of het gereedschap bot. Blijft koper staan tussen sporen, ga een fractie dieper of verklein je overlap. Bij rafelend koper helpt een scherpere tophoek of een micro vertande frees en een nettere opspanning. Resonantie hoor je meteen. Verlaag voeding of toerental en kort je uitsteek. Controleer ook je lagering op speling.
Kosten, tijd en wanneer uitbesteden
Een complete hobbyopstelling met machine, spindel, set frezen en boortjes, taster en afzuiging kost al snel honderden euro’s. Je verdient het terug in snelheid en flexibiliteit als je vaak kleine wijzigingen test. Voor fijne pitch, veel lagen of soldeermasker en silkscreen is bestellen bij een fabrikant meestal kostenefficiënt. Voor mij is de knip: als het ontwerp productrijp is of als ik er meer dan zo’n tien nodig heb, bestel ik.
Alternatieven: etsen en laserresist
Etsen kan nog steeds, maar het vraagt chemie, ventilatie en meer opruimen. Laserresist werkt voor het maken van een etsmasker, maar koper weglaseren zelf is traag en geeft geur en damp die je afzuiging op de proef stellen. Wil je geen printplaten maken, maar wel strak maatwerk, dan is dezelfde CNC perfect voor frontplaatjes, sleuven en uitsparingen, precies waarom ik hem in de werkplaats graag inzet.
Korte vergelijking
| Methode | Voordelen | Nadelen |
|---|---|---|
| CNC frezen | Direct beschikbaar, itereren in uren, boren en contouren in één | Geen soldeermasker of doormetalisatie, stof, vraagt set up |
| Chemisch etsen | Fijne sporen mogelijk, lage materiaalkosten | Chemie, opruimen, boren apart, meer stappen |
| Laten maken | Professionele afwerking, meerdere lagen, maskers | Doorlooptijd, verzendkosten, minder flexibel bij iteraties |
Veelgemaakte fouten en hoe je ze voorkomt
De meest gemaakte fout is te diep willen isoleren. Je verliest resolutie en liftt koper. Begin ondiep en werk in kleine stapjes. Een andere fout is opspannen met klemmen te dicht op het werkgebied waardoor je frees of boor tegen metaal loopt. Programmeer een royale veilige Z en test een dry run boven het werkstuk. Tot slot: gebruik verse boortjes. Een bot boortje slaat koper rond een pad los, dat zie je pas bij het solderen.
Extra bronnen en verdiepingen
Wil je dieper in voedingen en snijsnelheden duiken, dan helpt een toerentaltabel bij het bepalen van een veilige marge. Voor algemene achtergrond over boren en frezen in klussen is er dit praktische overzicht: boren en frezen. Voor CNC specifieke begrippen en tooling vind je veel terug in vakfora en handleidingen van je besturing.
Printplaat frezen geeft je regie over doorlooptijd en iteraties. Met een stijve machine, vlakke opspanning, een zorgvuldige Z referentie en scherpe frezen maak je binnen een avond een net soldeerbaar prototype. Voor productierijp werk blijft een fabrikant onverslaanbaar, maar voor snelle elektronica proefstukken is frezen een bewezen alternatief dat ik in de werkplaats vaak verkies.
Begin klein, documenteer je instellingen per frees en materiaal en evalueer na elke run. Met die routine groeit je kwaliteit snel en worden je keuzes tussen frezen, etsen of bestellen vanzelfsprekend.
Veelgestelde vragen over printplaat frezen
Hoe nauwkeurig is printplaat frezen voor fijne SMD pitch?
Met een stijve machine, goede Z meting en heightmap is 0,5 tot 0,65 millimeter pitch haalbaar. Je werkt dan met ondiepe isolatie en zeer scherpe freesjes. Verwacht echter minder marge dan bij een fabriekspcb. Voor ultrafijne lijnen en soldeermasker is laten maken meestal verstandiger.
Welke frees gebruik ik voor het isoleren van koper?
Ik start met een V freesje met kleine tophoek of een micro vertande frees die koper snijdt in plaats van trekt. Vermijd positieve spiraalfrezen, die kunnen koper liften. Begin met 0,06 tot 0,10 millimeter diepte en werk in kleine passes om rafels te voorkomen en de resolutie te behouden.
Hoe fixeer ik de printplaat het best tijdens het frezen?
Een vlakke opofferplaat met vacuüm is het meest betrouwbaar. Alternatief is rondom stevige tape of lage klemmen buiten het werkgebied. Maak een heightmap om restkromming te compenseren. Programmeer een veilige Z hoogte, zodat verplaatsingen je opspanning niet raken en je frees heel blijft.
Kan ik frezen en boren in één programma doen?
Ja, dat werkt prima en scheelt uitlijnen. Met een automatische gereedschapswisselaar is het het meest comfortabel. Bij handmatig wisselen zorg je voor vaste uitsteek met ringen en zet je Z nul met de langste boor. Sluit je G code sender niet tussentijds om XY referentie te behouden.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.