
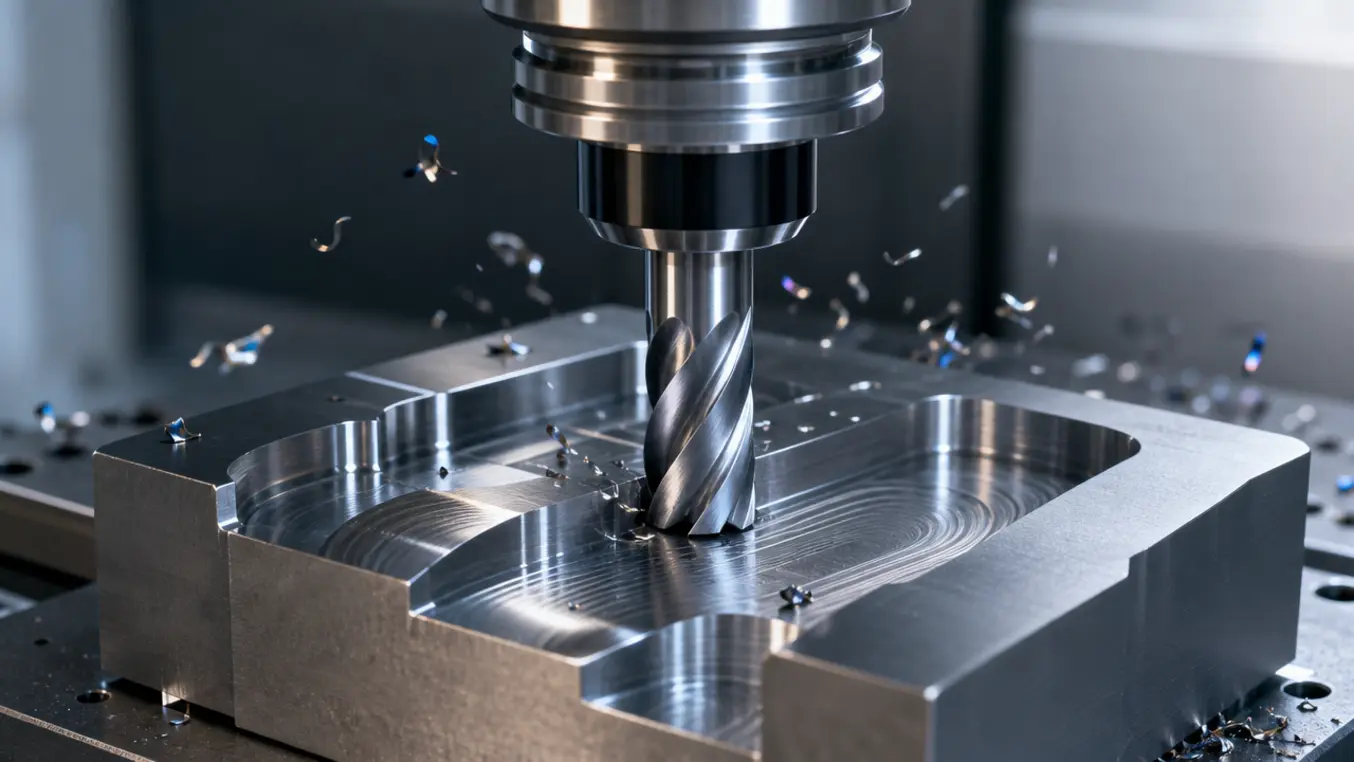
Sta je bij het frezen van metaal telkens met braampjes, trillingen of te snelle slijtage van je gereedschap? Dan is de stap naar volhardmetaal vaak de meest logische keuze. VHM frezen combineren stijfheid met een lange standtijd, waardoor je sneller werkt en strakkere oppervlakken haalt zonder verrassingen.
In dit artikel leg ik uit wat volhardmetaal precies is, welke typen frezen je wanneer inzet en welke instellingen en strategieën in de praktijk het verschil maken. Je krijgt heldere tips uit mijn werkplaats, plus een compacte tabel als snelle keuzehulp. Zo maak je met vertrouwen de juiste beslissing voor jouw klus of serie.
Wat is volhardmetaal en waarom werkt het zo goed?
Volhardmetaal bestaat uit zeer harde deeltjes die onder druk en temperatuur met een bindmiddel worden samengevoegd. Het resultaat is een stijve, slijtvaste frees met een homogene structuur die zijn snijkant lang behoudt. In vergelijking met snelstaal zie je minder doorbuiging, meer maatvastheid en hogere productiviteit.
Die voordelen komen pas echt tot hun recht als de randvoorwaarden kloppen. Zorg voor een stabiele machine, correcte opspanning en passende koeling of smering. Met die basis kun je de snijsnelheid en voeding verhogen en hou je je proces betrouwbaar, ook in lastige materialen.
Soorten VHM frezen en wanneer je ze inzet
In de praktijk werk ik veel met universele vingerfrezen voor algemene bewerkingen, ruwfrezen voor hoge spaanafname en specifieke varianten voor aluminium met een enkelvoudige lip en gepolijste spaangroef. Voor roestvast staal presteren drielippige of vierlippige varianten met variabele spoed en een moderne coating uitstekend. Spiebaanfrezen, microfrezen en schroefdraadfrezen vullen het palet aan voor precies werk.
Wil je je basis snel afstemmen op materiaal en bewerking? Onderstaande tabel helpt je op weg.
| Materiaal | Aanbevolen VHM frees | Tip of coating |
|---|---|---|
| Aluminium | Enkellippig met gepolijste spaangroef | Dunne spanen afvoeren, TiB2 of ongecoat |
| RVS | Drie of vier lippen met variabele spoed | TiAlN of AlTiN, stabiele voeding |
| Gereedschapsstaal | Ruwfrees gevolgd door nafrezen | AlTiN, constante belasting |
Snijstrategieën en instellingen die écht helpen
Een strategie die ik vaak inzet is wavemilling, waarbij je met grote axiale diepte en kleine radiale inname werkt. Zo blijft de belasting op de snijkant constant en blijven temperatuur en slijtage voorspelbaar. In serieproductie levert dat kortere cyclustijden en een strakkere maatvoering op.
Bepaal per materiaal je toerental, voeding per tand en diepte. Begin conservatief, luister naar de snede en kijk naar spaankleur en vorm. Wil je je basiskennis aanscherpen, bekijk dan ons overzicht over frezen van metaal. Werk je met trajecten en templates, dan vind je extra achtergrond bij CNC frezen programmeren. Voor de finish geeft dit stuk over ruwheid na het frezen nuttige referenties.
Uit mijn eigen werkplaatservaring kies ik bij RVS vaak voor een vierlippige frees met variabele spoed, een degelijke opspanning en emulsiestroom of minimale smering. Dat houdt de snijkant koel en voorkomt plakken, terwijl de maatvoering heel constant blijft door de hogere stijfheid van VHM.
Keuze en onderhoud voor een langere standtijd
Kies de kortst mogelijke uitsteek en een passende opname. Let op spaanafvoer, zeker in diepe kamers. Reinig frezen na gebruik met een geschikte ontvetter en controleer de snijkanten op microbreuk. Een kwalitatieve VHM frees kun je laten herslijpen als de basisgeometrie intact is. Bewaar gereedschap droog en beschermd, dan haal je de maximale levensduur.
Met volhardmetaal frezen haal je snelheid, nauwkeurigheid en betrouwbaarheid in één pakket. Kies het juiste type voor je materiaal, borg je opspanning en gebruik een strategie met constante belasting. Kleine optimalisaties in voeding, diepte en koeling leveren grote winst op. Begin doordacht, evalueer je spanen en oppervlak en bouw daarna veilig op. Zo presteert VHM precies zoals jij het wilt.
Veelgestelde vragen over volhardmetaal frezen
Wat is het verschil tussen volhardmetaal frezen en frezen uit snelstaal?
Volhardmetaal is stijver en veel slijtvaster dan snelstaal. Daardoor kun je met hogere snijsnelheden en voedingen werken, terwijl de maatvoering en oppervlaktekwaliteit constanter blijven. Je ziet minder doorbuiging bij kleine diameters en langere uitsteek. De aanschafprijs ligt hoger, maar de standtijd en productiviteit compenseren dat in de meeste toepassingen ruimschoots.
Wanneer kies ik een drielippige universeelfrees?
Een drielippige VHM universeelfrees is een fijne middenweg tussen spaanafvoer en stabiliteit. Ik gebruik hem graag voor algemeen staal en RVS wanneer ik zowel contouren als vlakken wil bewerken zonder gereedschapswissel. De drie lippen houden de belasting beheersbaar en leveren vaak een nette afwerking, zeker met een moderne coating en stabiele opspanning.
Kan ik volhardmetaal frezen op een conventionele freesmachine gebruiken?
Ja, mits de machine en opspanning stijf genoeg zijn en de rondloop in orde is. VHM vraagt om stabiele snijdata en een rustige gang. Op CNC komt het potentieel volledig tot zijn recht, maar met correcte parameters, koeling en een korte uitsteek kun je op een conventionele machine zeker mooie resultaten halen.
Welke koeling werkt het best bij RVS met VHM frezen?
Bij RVS kies ik doorgaans voor een royale emulsie of minimale smering met gerichte luchtstroom. Zo houd je temperatuur en aanloopkleuring onder controle en voorkom je aanhechting op de snijkant. Zorg dat de straal de snede écht bereikt en voorkom dat spanen opnieuw worden versnipperd, want dat geeft extra warmte en slijtage.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.