
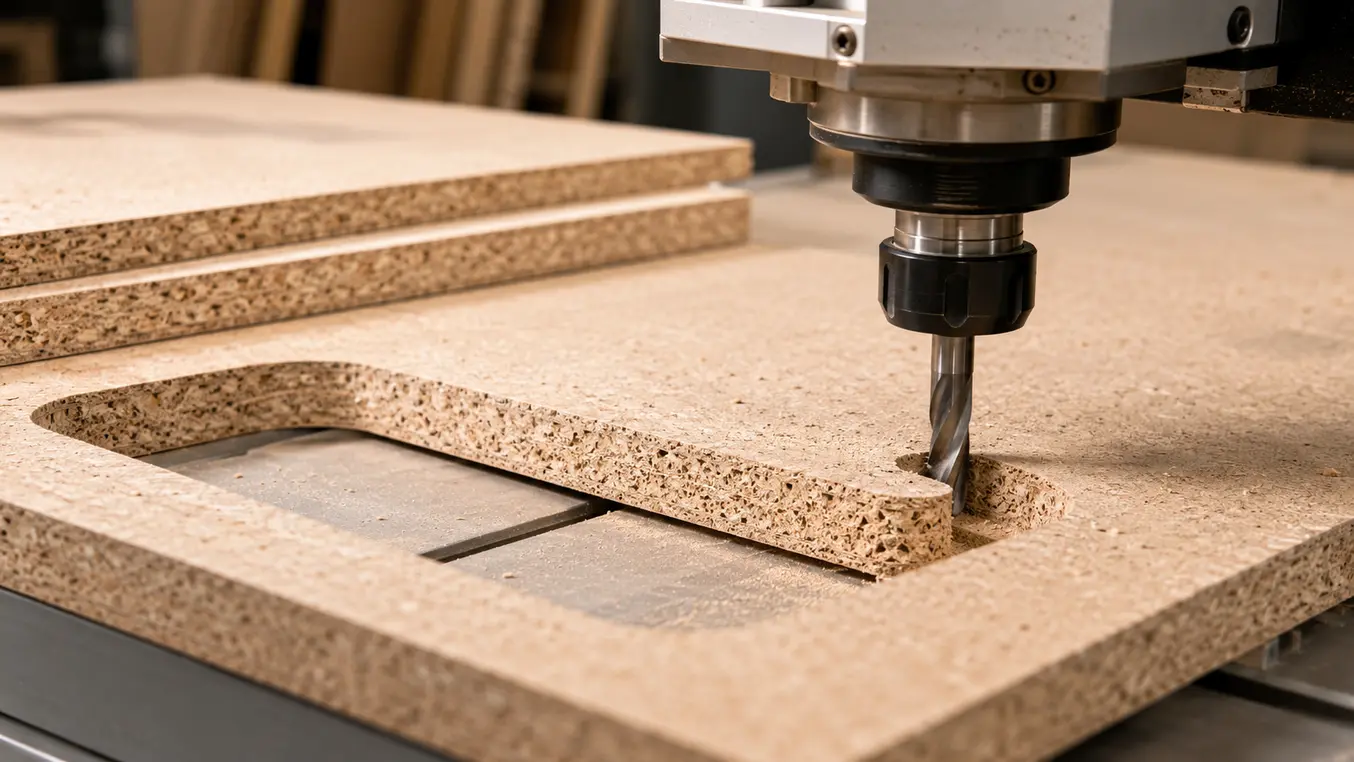
Sta je met je bovenfrees klaar bij een witte meubelplaat en krijg je na een paar meter toch rafelige randen en een frees die dof wordt? Dat is een frustratie die ik als aannemer vaak hoor én zelf heb meegemaakt. Spaanplaat met melamine of HPL vraagt om de juiste combinatie van frees, toerental en techniek.
In dit artikel leg ik je stap voor stap uit welke frees je kiest, hoe je splinteren voorkomt en welke werkwijze het langst mooi en veilig resultaat geeft. Ook deel ik mijn praktijkervaring, plus een paar slimme alternatieven wanneer frezen niet de beste route is.
Waarom spaanplaat frezen lastiger is dan het lijkt
Spaanplaat is gevuld met lijm en houtsnippers die schurend zijn voor snijkanten. Krijg je te veel hitte of gebruik je een ongeschikte frees, dan krijg je botte sneden, zwarte strepen en rafels in de toplaag. Bij melamine en HPL is de toplaag extra hard, dus elke imperfectie in je techniek zie je meteen terug.
Ik zie in de praktijk dat problemen vaak ontstaan door HSS frezen, te grote dieptes in één keer, of een verkeerde snijrichting. Met een paar aanpassingen kun je echter strak en herhaalbaar werken.
De juiste freeskeuze voor spaanplaat
Voor spaanplaat adviseer ik vrijwel altijd hardmetaal. HM blijft langer scherp en verdraagt de schurende lijm in de plaat veel beter dan HSS. Werk je met toplaag, kies dan bij voorkeur een spiraalfrees. Die snijdt schoner en voert spanen beter af dan een rechte frees.
| Frees | Resultaat | Wanneer gebruiken |
|---|---|---|
| HM spiraal upcut | Goede spaanafvoer, bovenzijde kan rafelen | Groeven in onbeplakte spaanplaat |
| HM spiraal downcut | Strakke bovenzijde, spanen boven | Toplaag van melamine of HPL beschermen |
| HM compressie | Strak aan beide zijden | Platen met toplaag aan beide kanten |
| Rechte HM frees, ondersnijdend | Net insteken, veelzijdig | Algemene groeven en sponningen |
Kies voor een ondersnijdende uitvoering als je van bovenaf insteekt. Controleer de onderzijde van de frees op doorlopende snijkanten. Twijfel je tussen modellen of wil je meer achtergrond, kijk dan eens naar plaatmateriaal frezen en frezen met de bovenfrees.
Instellingen en techniek die verschil maken
Toerental, voeding en diepte per pas
Ga niet meteen op volle diepte. Zeker bij melamine zet ik de eerste pas heel ondiep zodat de toplaag schoon wordt aangesneden. Daarna ga ik in kleine stappen dieper, vaak hooguit vijf millimeter per pas. Te langzaam duwen geeft hitte en brandplekken, te snel geeft rukjes en chip out. Vind een constante, vloeiende aanvoer.
Gebruik een passende stofafzuiging. Spanen koelen de frees niet, ze isoleren juist de hitte. Heldere spanenafvoer houdt je snede langer scherp en voorkomt aankoeken van lijmresten.
Snijrichting en ondersteuning
Frezen kan meelopend of tegenlopend. Tegenlopend geeft meer controle, meelopend kan schoner snijden maar vraagt vaste hand en een goede geleiding. Lees hierover meer bij meelopend en tegenlopend frezen. Werk altijd met een strakke geleider en klem je werk goed vast. Een hulp lat of opofferplaat aan de uitloopzijde voorkomt uittrekken van spanen.
Strakke randen in melamine of HPL
Een snelle truc uit de werkplaats is voorritsen van de toplaag. Met een scherp mes snijd je precies op de groeflijn een ondiepe snede. Daarna frees je erin en breekt de folie niet uit. Doe dit exact en zonder overdrijven, te diep snijden zie je terug en te ver naast de lijn blijft zichtbaar.
Een andere aanpak is de tweestapsmethode. Eerst frees je de middenstrook smal uit, daarna haal je aan beide kanten een paar millimeter weg om twee brandschone randen te krijgen. Zo spreid je de belasting en hou je de toplaag strak. Deze methode gebruik ik vaak bij kastplanken en zichtwerk.
Wanneer frezen niet de beste keuze is
Voor een brede, doorgaande groef kan een zaagopstelling met voorritsset of meerdere zaagpassages netter en sneller zijn. Zeker bij seriewerk is de herhaalnauwkeurigheid hoog en zijn de randen strak. Heb je alleen een handcirkelzaag, maak dan meerdere pases met geleiderail en frees of schaaf de laatste tienden weg voor de perfecte pasvorm.
Veelgemaakte fouten volgens Steven
Te goedkope freesjes gebruiken is vragen om rafels na een paar meter. Te grote diepte in één keer levert warmte en bot gereedschap op. Verkeerde draairichting geeft uittrekken van spanen. Een losse geleiding zorgt voor happen in je groef. Check daarom vóór je start je freeskeuze, je klemmen, je geleider en je eerste pas op een proefstuk.
Mijn gouden combinatie voor spaanplaat met melamine is een HM spiraal downcut voor de eerste ondiepe pas, gevolgd door een compressiefrees of dezelfde downcut voor de einddiepte. Rustig tempo, kleine stappen en altijd een geleider. Zo lever je knap werk zonder verrassingen.
Afronding
Spaanplaat frezen lukt strak en voorspelbaar zodra je de juiste frees, instellingen en werkroutine kiest. Kies hardmetaal, maak kleine dieptesprongen, stuur met een solide geleider en bescherm de toplaag waar nodig door voorritsen of een tweestapsmethode. Test op een reststuk en bouw vandaar op.
Wil je je techniek verder aanscherpen, lees dan ook de achtergrondartikelen en oefen op vergelijkbaar plaatmateriaal. Met deze aanpak en een beetje geduld blijft je frees scherp en blijft je werk onberispelijk.
Veelgestelde vragen over spaanplaat frezen
Welke frees blijft het langst scherp in spaanplaat?
Hardmetaal is de beste keuze. Een HM spiraalfrees slijt duidelijk minder snel dan HSS in spaanplaat, omdat de hars en lijm in de plaat schurend werken. Voor toplagen kies ik downcut of compressie voor strakke randen. Houd ook je voeding en toerental in balans om hitte en voortijdige slijtage te voorkomen.
Hoe voorkom ik splinters in melamine tijdens spaanplaat frezen?
Maak eerst een ondiepe scribe pas om de toplaag schoon te snijden en gebruik een HM spiraal downcut of compressiefrees. Werk met een strakke geleider, klem de plaat goed vast en frees in meerdere ondiepe stappen. Ondersteun de uitloop met een opofferlat om uittrekken te voorkomen en test de instelling op een reststuk.
Wat is beter voor een brede groef, zagen of frezen?
Bij een doorgaande groef levert een zaagopstelling met voorrits of meerdere zaagpassages vaak de strakste randen en een constante breedte. Frezen geeft meer flexibiliteit in diepte en vorm, maar vergt meer passes en perfecte geleiding. Mijn praktijkkeuze is zagen voor serie en snelheid, frezen voor maatwerk en korte stukjes.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.