
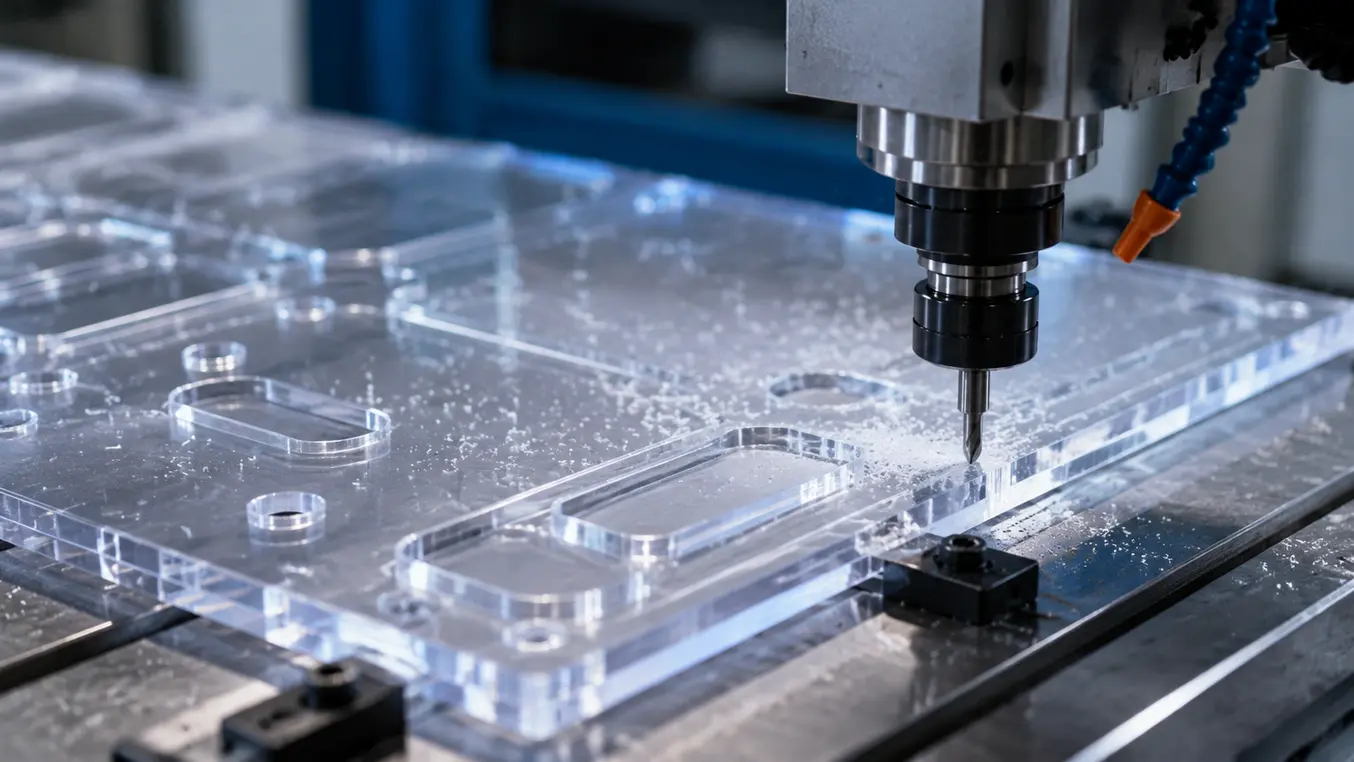
Sta je met een tekening in je hand en vraag je je af hoe je polycarbonaat strak en maatvast kunt frezen zonder smelten of rafelige randen? Goed dat je dit opzoekt, want de juiste aanpak scheelt tijd en uitval. In dit artikel neem ik je stap voor stap mee naar een nette afwerking en consequente maatvoering.
Je leest welke frees en instellingen ik als aannemer kies, hoe je het werkstuk stabiel opspant en hoe je warmte beheerst. Ook krijg je een praktisch stappenplan, een compacte instellingentabel en tips voor de afwerking. Zo ga je met vertrouwen aan de slag.
Waarom polycarbonaat frezen en niet zagen
Frezen geeft je ontwerpvrijheid en een strakke contour bij rondingen, uitsparingen en pasvlakken. Zagen is prima voor rechte kanten, maar bij complexe vormen kies ik voor frezen omdat je met kleine diameters en nauwkeurige paden elke bocht beheerst. Reken wel op een matte rand die je nadien kunt ontbramen en, indien nodig, polijsten.
Voorbereiding en gereedschap
Mijn uitgangspunt is een spiraalfrees met één snijkant van hardmetaal. Die voert spanen goed af en blijft lang scherp. Gebruik een vacuümtafel of solide opspansysteem zodat het plaatwerk niet trilt. Trilling veroorzaakt maatverschil en zichtbare freesbanen, ook wel freesslag genoemd.
Beperk warmte met droge luchtkoeling. Vloeibare koelmiddelen kunnen een chemische reactie geven en het oppervlak aantasten. Werk in meerdere ondiepe gangen bij grotere dieptes, zo voorkom je vastlopen en smelten.
Freeskeuze en toerental
Kies een kleine freesdiameter voor strakke binnenhoeken en fijn detail. Voor lange rechte trajecten gebruik ik liever een iets grotere diameter voor stabiliteit. Houd de snijsnelheid hoog en de aanzet voldoende zodat de frees snijdt en niet schuurt. Schuren geeft warmte en dat wil je voorkomen.
Instellingen in de praktijk
Onderstaande richtwaarden gebruik ik als startpunt. Materiaal, freesdiameter en machine stijfheid kunnen kleine aanpassingen vragen. Maak altijd een korte proefsnede in restmateriaal.
| Dikte | Snijsnelheid | Aanzet |
|---|---|---|
| 2 tot 4 mm | tot circa 400 m per min | circa 0,12 tot 0,20 mm per omw |
| 5 tot 8 mm | circa 300 tot 450 m per min | circa 0,18 tot 0,30 mm per omw |
| 10 mm en dikker | circa 250 tot 400 m per min | circa 0,25 tot 0,45 mm per omw |
Stappenplan dat ik in de werkplaats volg
1. Voorbereiden
Verwijder beschermfolie alleen waar geklemd wordt en langs de freeslijn indien nodig. Reinig het oppervlak zodat geen stof meefreest. Controleer je DXF of sjabloon op gesloten contouren en correcte maatvoering.
2. Opspannen
Leg de plaat vlak op een schone supportlaag en klem rondom of gebruik een vacuümbed. Ondersteun kleine reststukken met bruggetjes die je na afloop wegfreest. Stabiliteit voorkomt rillen in de rand.
3. Frezen
Start met een voorbewerking in ondiepe gangen en maak daarna een fijne afwerkrun op volle diepte met een kleinere zijstap. Gebruik droge lucht voor koeling en pauzeer kort bij lange trajecten om warmte te laten ontsnappen.
4. Afwerken
Ontbraam met een schaafje of fijn schuurpapier op een blokje. Voor zichtkanten kun je polijsten, maar doe dat met beleid om plaatselijke warmte en glansverschil te vermijden. Een lichte witte waas of subtiele freesbanen zijn normaal en verdwijnen grotendeels na een nette nabewerking.
Veelgemaakte fouten en hoe ik ze voorkom
Te laag toerental en te kleine aanzet zorgen voor schuren en smeltsporen. Te agressief frezen geeft bramen en freesslag. Ik test daarom steeds een korte snede en pas aan tot de spaantjes koel en gelijkmatig zijn. Meer tips vind je in mijn gids over kunststof frezen en in dit achtergrondartikel over boren en frezen.
Extra advies uit de praktijk van Steven
Bij kleine passtukken laat ik een afwerkrun met minimale zijstap lopen voor maatvastheid. Voor transparante zichtdelen frees ik met een nieuwe frees en vervang ik die tijdig. Goed gereedschap kost minder dan het herstellen van een doffe rand of maatfout.
Polycarbonaat op maat frezen vraagt om scherp gereedschap, stabiele opspanning en instellingen die warmte beperken. Werk in stappen, koel met lucht en rond af met een rustige afwerkrun. Volg je deze lijn, dan krijg je strakke randen en betrouwbare maten, van prototypes tot kleine series. Zo lever je werk af waar je met recht trots op bent.
Veelgestelde vragen over polycarbonaat op maat frezen
Welke frees gebruik ik het beste voor polycarbonaat?
Een spiraalfrees met één snijkant van hardmetaal werkt het best, omdat die de spaanafvoer optimaal houdt en minder warmte opbouwt. Kies een kleine diameter voor detailwerk en een iets grotere voor lange rechte sneden. Gebruik een scherpe frees en vervang tijdig om smelten, bramen en zichtbare freesbanen te voorkomen.
Wat is het verschil tussen zagen en polycarbonaat op maat frezen?
Zagen is snel en prima voor rechte kanten en eenvoudige maten. Frezen is nauwkeuriger bij ronde vormen, sleuven en complexe contouren. Met frezen bepaal je de maat door het pad van de frees, niet door zaagblad dikte. Je krijgt zo meer ontwerpvrijheid en vaak een nettere pasvorm bij samengestelde delen.
Welke instellingen voorkom ik smelten en doffe randen mee?
Hanteer een hoge snijsnelheid met voldoende aanzet zodat de frees snijdt in plaats van schuurt. Werk in meerdere gangen bij grotere dieptes en koel met droge lucht. Span de plaat stabiel op en beperk stilstand in de snede. Test altijd kort in restmateriaal en stel toerental en aanzet daarna fijn af.
Mag ik koelvloeistof gebruiken tijdens het frezen van polycarbonaat?
Gebruik bij voorkeur droge lucht en vermijd vloeibare koelmiddelen. Bepaalde middelen kunnen een chemische reactie geven of het oppervlak aantasten. Met scherpe gereedschappen, correcte aanzet en luchtkoeling houd je de temperatuur laag. Pauzeer korte momenten bij lange trajecten om opgebouwde warmte gecontroleerd te laten wegtrekken.
Hoe werk ik de randen na het frezen netjes af?
Begin met zorgvuldig ontbramen met een scherp schaafje of fijn schuurpapier op een blokje. Voor zichtwerk kun je stapsgewijs fijner schuren en vervolgens polijsten. Werk rustig en voorkom plaatselijke verhitting. Een lichte witte waas is normaal na het frezen en verdwijnt grotendeels na een geduldige nabewerking.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.