
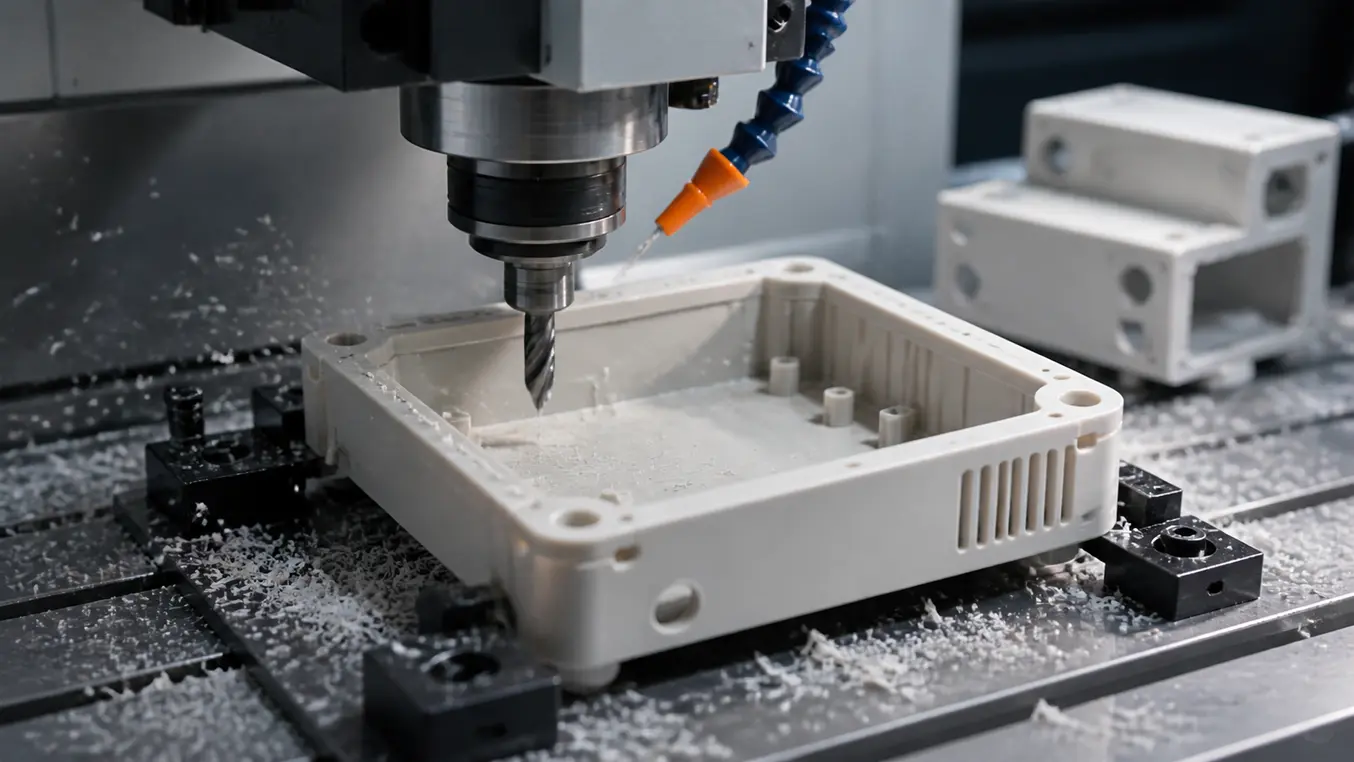
Sta je op het punt een kunststof behuizing te laten maken, maar twijfel je of alle uitsparingen, klikhaakjes en schroefbussen strak worden gefreesd? Terechte zorg, want juist bij kunststof is warmte je grootste vijand. Met de juiste frees, snijgegevens en opspanning voorkom je bramen en maatfouten. Dat scheelt tijd bij montage en levert een behuizing op die er professioneel uitziet.
In dit artikel leg ik uit hoe ik kunststof behuizingen frees, waar je op let bij materiaalkeuze en ontwerp, en wanneer CNC frezen slimmer is dan 3D printen of spuitgieten. Ik ben Steven en combineer jaren kluservaring met maakwerk voor kleine series. Je krijgt concrete tips uit de praktijk en duidelijke stappen, zodat je snel tot een betrouwbaar resultaat komt.
Wat houdt frezen van kunststof behuizingen in?
CNC frezen vertaalt je 3D model naar nauwkeurige freesbanen voor deksels, bodems, uitsparingen en montagepunten. In kunststof draait het om scherpe gereedschappen, gecontroleerde warmte en stabiele opspanning. Met de juiste aanpak haal je nauwkeurigheden tot enkele honderdsten millimeter op kritische vlakken, afhankelijk van materiaal en vorm.
Voor seriematige uitsparingen in standaard behuizingen gebruik ik vaak mallen of pneumatische klemmen. Werk je met plaatmateriaal, dan is een vacuümtafel ideaal om spanningsvrij te fixeren. Zo blijven wanden recht en krijg je strakke randen die weinig nabewerking vragen.
Materiaalkeuze en snijparameters
Warmtebeheer en spaanafvoer
De smelttemperatuur van thermoplasten vraagt om snijgegevens die op materiaal zijn afgestemd. Kies een scherpe frees met positieve spaanhoek, houd de snijlengte zo kort mogelijk en zorg voor goede spaanafvoer. Koeling met perslucht of een minimale hoeveelheid emulsie beperkt plakken aan de snijkant en voorkomt glansplekken.
Wil je je eerst in de basis verdiepen, bekijk dan mijn uitleg over kunststof frezen. Daar vind je extra tips voor gereedschap en toerentalkeuze in de praktijk.
Opspanning en trilling
Trilling is de snelste route naar braamvorming en maatverlies. Fixeer dunne delen met vacuüm of gebruik zachte bekken met een passend nest. Bij losse behuizingen werk ik met steunvlakken en korte overstekken. Ontbramen doe je het liefst direct na het frezen met een lichte handeling, zodat randen strak blijven.
Snelle materiaalkeuze
| Materiaal | Eigenschap | Praktijktip |
|---|---|---|
| ABS | Stootvast en vormvast | Gebruik perslucht en een scherpe 2 snijder voor matte, nette randen. |
| POM | Laag wrijvend en maatvast | Hogere voeding kan, let op spanenafvoer en korte opspanning. |
| PA6 | Taai en licht hygroscopisch | Droog materiaal en kies lagere snijsnelheid om rafels te beperken. |
| Acrylaat | Optisch helder | Fijne stapdieptes en scherpe frees voor glanzende randen. |
Ontwerp- en serietips
Ontwerpen voor de frees
Geef binnenhoeken altijd een radius die past bij de freesdiameter, zo vermijd je nasnijden. Houd wanden liever niet dunner dan twee à drie keer de freesdiameter en voorzie schroefbussen van voldoende vlees. Werk met ribben voor stijfheid in plaats van overmatige wanddikte, dat freest sneller en blijft strakker.
Wanneer frezen en wanneer niet
Voor enkelstuks en kleine series is CNC frezen vaak de snelste en nauwkeurigste route. Wordt het aantal hoger, dan kan spuitgieten rendabel worden, grofweg vanaf enkele honderden stuks per jaar, afhankelijk van complexiteit en eisen. Voor keuze van toerentallen en voedingen kun je ook mijn overzicht bij boren en frezen raadplegen, en pas die waarden aan op het gekozen kunststof.
Ervaring uit de werkplaats
In mijn projecten kies ik voor proefstukken met dezelfde opspanning als de serie. Eén goed meetrapport op pasvormen en klikverbindingen voorkomt verrassingen verderop. Zo lever je een behuizing af die zonder passen en meten in elkaar klikt.
Conclusie
Frezen van kunststof behuizingen draait om controle over warmte, opspanning en scherp gereedschap. Met doordachte ontwerpkeuzes en het juiste materiaal krijg je strakke uitsparingen en maatvaste delen. Begin met een kleine proef, finetune je snijgegevens en schaal daarna op. Heb je een specifieke behuizing of twijfel je over instellingen, stel gerust je vraag, ik denk graag met je mee.
Veelgestelde vragen over frezen van kunststof behuizingen
Welke toleranties zijn haalbaar bij frezen van kunststof behuizingen?
In de praktijk kun je op functionele vlakken toleranties van circa 0,05 tot 0,10 mm halen, mits opspanning, gereedschap en temperatuur onder controle zijn. Voor lange, dunne wanden is 0,15 mm realistischer. Meet altijd na tijdens de eerste run en corrigeer voedingen en stapdieptes als de maat wegloopt.
Welke frees gebruik ik voor nette uitsparingen en frontopeningen?
Een scherpe 2 snijder met positieve spaanhoek geeft in de meeste kunststoffen de strakste rand. Werk met kleine stapdieptes en laat een lichte skin staan voor de laatste afwerkrondgang. Bij acrylaat kun je een polijstgang toevoegen voor helder resultaat. Houd de snijlengte kort om trilling te beperken.
Wanneer kies ik voor CNC frezen in plaats van 3D printen?
CNC frezen is ideaal als je maatvastheid, vlakheid en sterke klikverbindingen nodig hebt. Je krijgt strakke randen zonder supportsporen en vaak betere passing van deksel en bodem. 3D printen is handig voor snelle concepten, maar voor functionele behuizingen met nauwkeurige uitsparingen levert frezen vaak het mooiste eindresultaat.
Hoe voorkom ik bramen en smeltsporen tijdens het frezen?
Gebruik scherpe frezen, verhoog de snijsnelheid met gematigde voeding per tand en zorg voor goede spaanafvoer. Koel met perslucht of een minimale emulsie om warmte af te voeren. Fixeer het werkstuk trillingsvrij en ontbraam direct na het frezen met een lichte handeling, zodat randen strak en schoon blijven.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.