
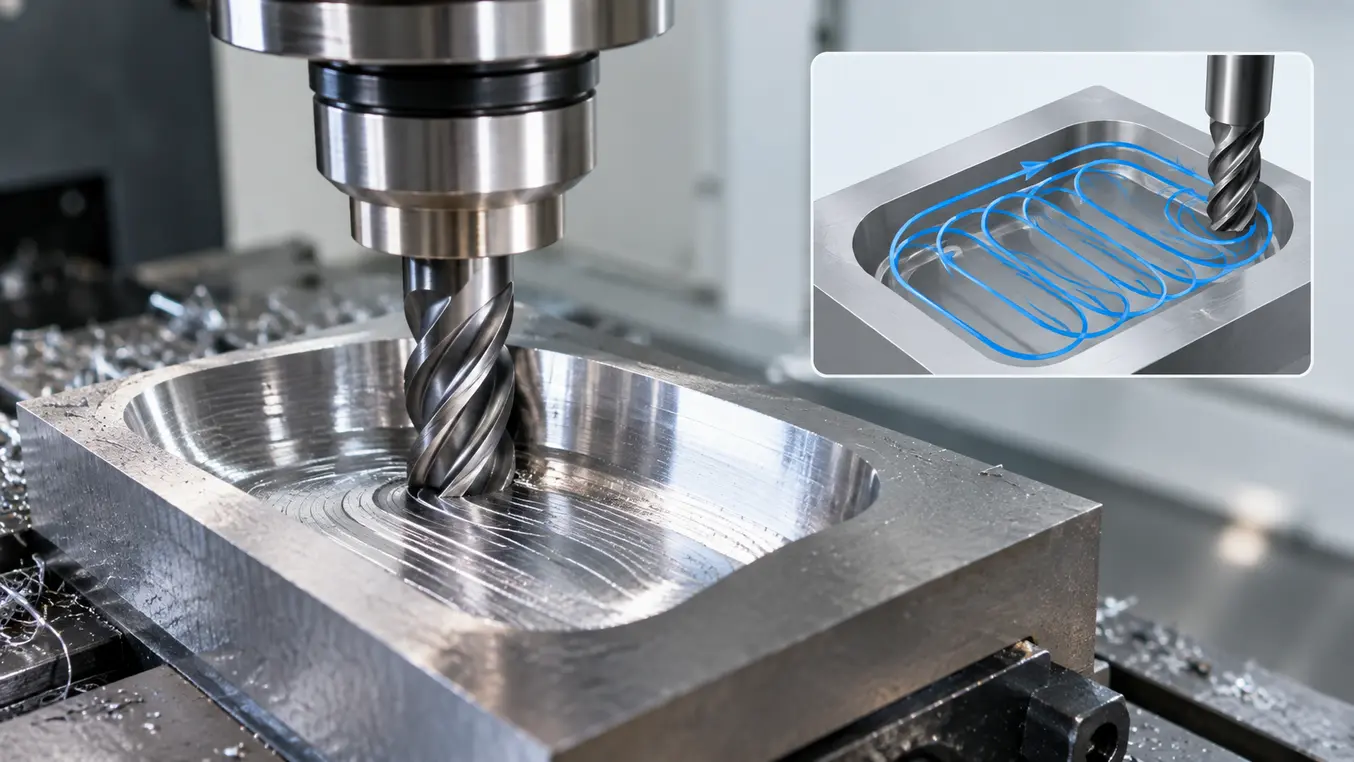
Heb je weleens gedacht hoe je veel materiaal snel en veilig kunt wegfrezen zonder dat je frees oververhit raakt of breekt? Dan kom je al snel uit bij trochoïdaal frezen. In dit artikel neem ik je mee in wat het is, wanneer je het kiest en hoe je het in de praktijk instelt. Je krijgt heldere handvatten, plus mijn ervaring als aannemer en maker die regelmatig freeswerk begeleidt.
Je leest het verschil met traditioneel en dynamisch frezen, de belangrijkste strategieën en tips voor gereedschap en instellingen. Zo kun je sneller verspanen, met minder belasting op machine en frees, en een stabieler proces.
Wat is trochoïdaal frezen precies?
Bij trochoïdaal frezen beweegt de frees in overlappende cirkelbanen die vooruit schuiven. Je beperkt de radiale snedebreedte en benut een grote axiale snedediepte. Zo blijft de gemiddelde spaandikte constant, worden piekbelastingen beperkt en blijft de temperatuur beter onder controle. Het resultaat is sneller verspanen met stabielere snijkrachten en minder slijtage.
Het patroon lijkt op de baan van een punt op een rollend wiel. In de praktijk betekent dit vloeiende intrede en uittrede, minder trillingen en een voorspelbare belasting van spindel en frees.
Verschil met traditioneel en dynamisch frezen
Traditioneel frezen volgt hoofdzakelijk rechte banen en werkt met grotere radiale belasting. Dat geeft vaak wisselende spaandiktes en hogere piekkrachten. Trochoïdaal frezen wijkt daarvan af met cirkelvormige paden en beperkte radiale inname. Daardoor kun je sneller voeren zonder dat de frees vastloopt of oververhit.
In veel werkplaatsen vallen de termen trochoïdaal en dynamisch door elkaar. Dynamisch frezen combineert rechte en boogsegmenten en kan trochoïdale stukken bevatten. Trochoïdaal in strikte zin gaat om sleuven met uitsluitend cirkelpaden met nagenoeg constante radius. In de praktijk gebruik je beide benaderingen naast elkaar, afhankelijk van contour en doel.
Wanneer kies je voor trochoïdaal frezen?
Deze strategie is ideaal voor ruwbewerken en het snel leegfrezen van grote volumes, diepe sleuven en hoge flanken. Je wint tijd, houdt de temperatuur laag en spaart je spindel. In staal en roestvast staal werkt dit uitstekend. In gietijzer en sommige titaanlegeringen vraagt het meer finetuning en stijve opspanning. Voor heel kleine vlakken of korte paden levert het soms minder winst op.
Vanuit mijn ervaring zie ik vooral winst bij onderdelen waar standtijd tot nu toe de bottleneck was. Door de belasting gelijkmatig te verdelen, gaan frezen aantoonbaar langer mee en kun je vaak met kleinere diameters dezelfde diepte aan.
Belangrijkste strategieën en wat ze vragen van machine en CAM
Er zijn grofweg drie varianten. Welke je kiest hangt af van de dynamiek van je machine, de stijfheid van je opspanning en het doel van de bewerking.
| Strategie | Machine en CAM belasting | Effectieve verspaantijd |
|---|---|---|
| Statisch | Beperkte dynamiek nodig, eenvoudige cirkelbanen | Goed |
| Dynamisch | Gemiddelde dynamiek, mix van lijnen en bogen | Beter |
| Pendelend | Hoge dynamiek, frees bijna continu in snede | Best |
Heb je een sneller centrum met goede look ahead en soepele acceleratie, dan loont pendelend en dynamisch vaak het meest. Met een ouder of zwaarder centrum start je veilig met statisch en bouw je op.
Instellingen, gereedschap en praktijkadvies van Steven
Met een juiste instelling valt of staat het resultaat. Ik hanteer als vertrekpunt een kleine radiale inname en relatief grote axiale diepte, en schaaf dan bij op basis van geluid, spaanvorming en stroomopname van de spindel.
Handige richtlijnen
Zie onderstaande richtlijnen als startpunt, niet als vaste wet. Stem altijd af op materiaal, opspanning en machine.
- Radiale snedebreedte Ae: vaak 10 tot 25 procent van de freesdiameter.
- Axiale snedediepte ap: van 1 tot 3 maal de freesdiameter, mits opspanning en vermogen het toelaten.
- Voeding en snijsnelheid: voer hoger dan bij traditioneel frezen, maar bewaak de gemiddelde spaandikte per tand. Werk met vloeiende in en uittrede.
Kies bij voorkeur hardmetaal frezen met geschikte spaanruimte en een robuuste coating. Gebruik een stabiele houder met zo kort mogelijke uitsteek. Koeling of minimale smering helpt bij spaanafvoer en temperatuurbeheersing. Let erop dat verspanen met kleine Ae meer om toerentalstabiliteit en vloeiende paden vraagt dan om brute kracht.
Veelgemaakte fouten die ik in de werkplaats zie
Te brede radiale inname waardoor de voordeel van constante spaandikte verdwijnt. Te weinig aandacht voor opspanning, met trillingen als gevolg. Rechte intrede zonder boog, waardoor de frees direct een klap krijgt. En te weinig postprocessor smoothing, met hoekige paden en schokkerige bewegingen als resultaat.
Optimaliseer je CAM paden met soepele overgangen en houd de frees steeds in beweging. Test kort, luister naar het snijgeluid en bekijk de spanen. Gladde, gebroken spanen en een rustige toon betekenen dat je in de juiste zone zit.
Praktische toepassingen en vervolgstappen
Gebruik trochoïdaal frezen voor diepe sleuven, kamers leegfrezen en het openwerken van zakken met beperkte toegang. Voor complexe contouren kun je dynamische strategieën combineren met trochoïdale segmenten. Wil je je kennis verbreden, bekijk dan ook onze pagina over boren en frezen, leer meer over programmeren van CNC frezen en verdiep je in frezen van metaal.
Conclusie
Trochoïdaal frezen levert een krachtige mix van snelheid, standtijd en proceszekerheid. Door met kleine radiale inname en grote axiale diepte te werken, blijven krachten laag en spaandikte constant. Met de juiste strategie en nette CAM paden haal je op vrijwel elke machine winst.
Begin met veilige instellingen, luister naar het proces en schaal op waar het kan. Zo combineer je tempo met betrouwbaarheid en profiteer je van een stabielere productie.
Veelgestelde vragen over trochoïdaal frezen
Wat is het verschil tussen trochoïdaal en dynamisch frezen?
Trochoïdaal frezen gebruikt cirkelvormige paden met beperkte radiale inname en een grote axiale diepte. Dynamisch frezen combineert rechte en boogsegmenten en kan trochoïdale stukken bevatten. In strikte zin is trochoïdaal voor sleuven met nagenoeg constante radius. In de praktijk kies je de mix die het beste bij de contour en machine past.
Voor welke materialen werkt trochoïdaal frezen goed?
Het presteert sterk in staal, roestvast staal en veel non ferro materialen. In gietijzer en titaan is het zeker toepasbaar, maar vraagt het vaak om extra aandacht voor opspanning, koeling en padoptimalisatie. Begin met conservatieve instelling en schaal op zodra spaanafvoer en geluid goed zijn.
Heb ik speciale frezen nodig voor trochoïdaal frezen?
Je hebt geen exotisch gereedschap nodig, wel een frees die geschikt is voor hogere voeding, voldoende spaanruimte en een slijtvaste coating. Kies een stabiele houder met korte uitsteek. Een moderne CAM oplossing helpt om vloeiende intrede en uittrede te plannen en zo standtijd en oppervlak te verbeteren.
Wanneer kies ik beter niet voor trochoïdaal frezen?
Bij heel kleine oppervlakken of extreem korte paden levert het soms weinig tijdwinst op. Ook wanneer je machine weinig dynamiek heeft of je opspanning onvoldoende stijf is, kan traditioneel ruwen verstandiger zijn. Versterk dan eerst opspanning en optimaliseer padkwaliteit voordat je trochoïdaal inzet.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.