
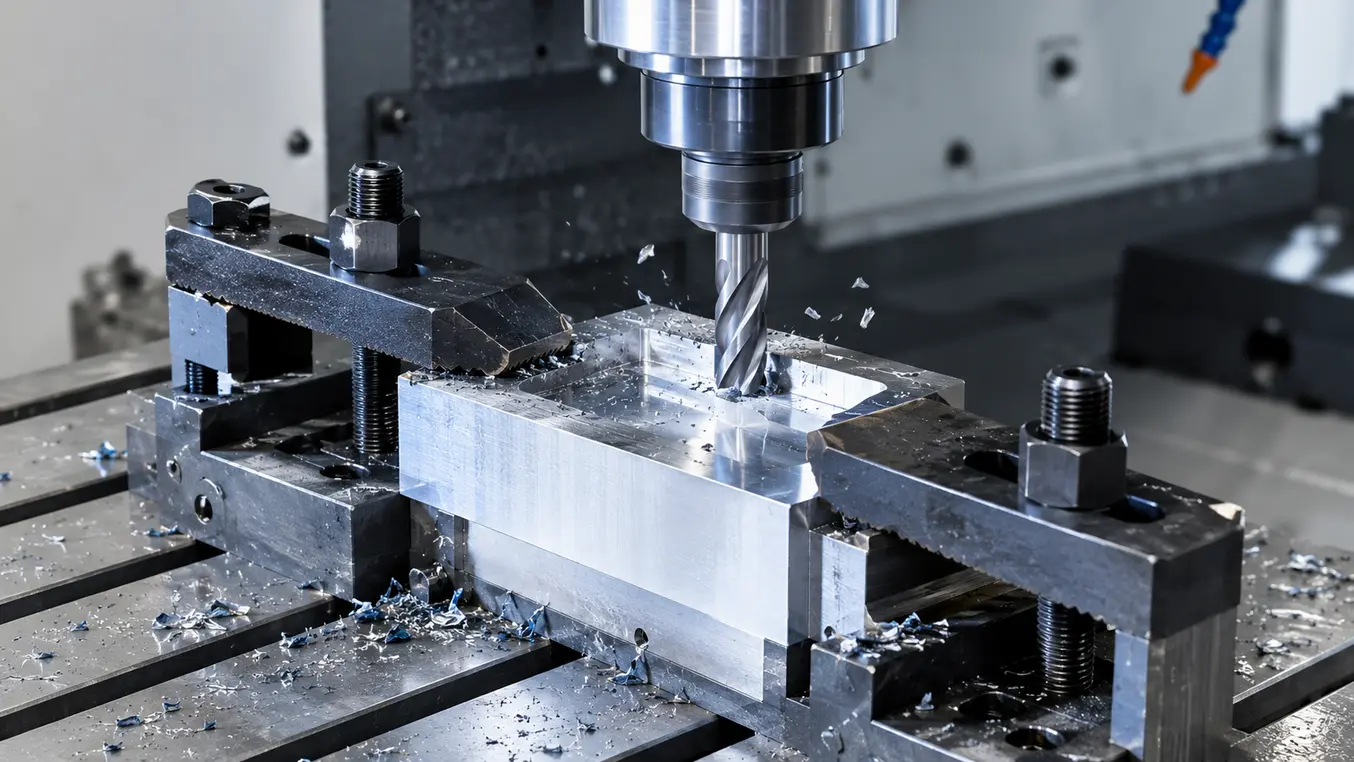
Sta je bij de freesmachine met een werkstuk dat net niet stabiel ligt en bij elke pas toch weer trilt? Dan weet je hoe snel verspanen verandert in verspillen. Goede spanmiddelen maken het verschil tussen ruwe randen en spiegelgladde vlakken. Met de juiste opspanning win je tijd, nauwkeurigheid en veiligheid.
In dit artikel laat ik je zien welke spanmiddelen bij frezen het vaakst worden gebruikt, wanneer je welk type kiest en hoe je ze veilig instelt. Je krijgt mijn praktijklessen als aannemer die veel in werkplaatsen meedraait, plus een compacte tabel en heldere stappen. Zo ga je met vertrouwen en controle aan de slag.
Wat bedoelen we met spanmiddelen bij frezen?
Spanmiddelen fixeren een werkstuk zodat het tijdens het frezen niet verschuift of trilt. Ze bepalen de stijfheid van het systeem, de herhaalnauwkeurigheid bij seriewerk en de toegankelijkheid voor jouw gereedschap. In de kern draait het om voldoende klemkracht op de juiste plek zonder het werkstuk te vervormen. Daarbij horen ook referenties zoals nulpunten en aanslagen voor snel en exact positioneren.
Overzicht van veelgebruikte oplossingen
Machineklemmen
De machineklem is de alleskunner voor blokken en rechthoekige delen. Met verwisselbare bekken of zachte bekken vorm je snel een passend contactvlak. In mijn werkplaats kies ik bij precisiewerk vaak een centrische klem, omdat het middelpunt direct klopt en de uitlijning sneller gaat. Let op lage bouwhoogte als je vijfassig freest.
Nulpuntsystemen en pallets
Een nulpuntsysteem verkort insteltijd doordat je het werkstuk buiten de machine opspant en met een klik exact terug op referentie legt. Ideaal voor seriewerk of wanneer je vaak wisselt tussen producten. Combineer met aanslagen of pennen om het laatste tiende te vangen. Meer achtergrond vind je bij opspanmiddelen bij frezen.
Snelspanners en krachtspanners
Snelspanners besparen tijd bij repetitief werk. Krachtspanners bieden een hoge, reproduceerbare klemkracht en zijn uitstekend wanneer stabiliteit en nauwkeurigheid zwaar wegen. Ik gebruik ze graag op spanplaten rond het werkstuk, zodat snijkrachten kort door het materiaal naar de tafel lopen.
Spantangen en spandoorns
Voor kleine diameters of ronde delen werken spantangen en spandoorns zeer precies. Ze verdelen de klemkracht rondom waardoor vervorming beperkt blijft. Gebruik een passend bereik en let op de opspanlengte, zeker bij langere slanke onderdelen.
Magnetische en vacuümopspanning
Voor dun plaatwerk of kwetsbare oppervlakken zijn magnetische of vacuümplaten een uitkomst. Controleer altijd of er voldoende contactoppervlak is en vul open zones op met poreuze dragers of spoilboards. Bij krachtige snedes is een mechanische secundaire borging verstandig.
Spanplaten, kikkers en blokken
Met spanplaten, kikkers en blokken klem je vanaf de bovenzijde of via T-sleuven. Dat is flexibel en betaalbaar. Plaats steunpunten op gelijke hoogte en houd de klemkracht zo laag mogelijk maar net hoog genoeg. Parallellen of steunblokjes voorkomen torderen.
Zo kies je het juiste spanmiddel
De keuze begint bij vorm, stijfheid en serieomvang. Werk je enkelstuks met lastige hoeken, dan is een modulaire klem met zachte bekken prettig. Voor series loont een nulpuntsysteem. Bij dun plaatwerk zoek je eerst naar vacuüm of magneet, daarna pas naar mechanische hulpstukken. Houd ook rekening met gereedschaptoegang en spaanafvoer.
| Spanmiddel | Wanneer gebruiken | Pluspunt |
|---|---|---|
| Machineklem | Blokken en kubische delen | Snel, precies en veelzijdig |
| Nulpuntsysteem | Serie en vaak wisselen | Minimale insteltijd |
| Magnetisch of vacuüm | Dun plaatwerk | Volledig vrij bovenoppervlak |
| Spantang of doorn | Ronde, kleine diameters | Hoge rondloop en grip |
| Krachtspanner | Hoge stabiliteit vereist | Reproduceerbare klemkracht |
Instellen van klemkracht en veilig frezen
Te weinig klemkracht geeft chatter. Te veel klemkracht vervormt je deel. Werk met een momentsleutel of een vaste instelling van je krachtspanner en test een droogloop. Onderstaande volgorde gebruik ik standaard.
- Reinig tafel, bekken en werkstuk tot alles perfect vlak en vetvrij is.
- Leg vlakke dragers of parallellen en positioneer tegen een referentie.
- Span geleidelijk in kruislings op meerdere punten waar mogelijk.
- Controleer meettaster of voelmaat en markeer je nulpunt.
- Stem snedediepte en voeding af op de opspanning. Check de snijsnelheid voor frezen.
Twijfel je tussen strategieën, begin dan met een lichtere pas en verhoog gefaseerd. Meer achtergrond over de combinatie van boren en frezen vind je bij boren en frezen.
Veelgemaakte fouten volgens Steven
De grootste fout is opspannen op te weinig contact. Gebruik brede zachte bekken of steunblokjes om druk te spreiden. Tweede fout is opspannen ver van de krachtlijn van de snede. Breng klemmen zo dicht mogelijk bij de snijkrachten aan. Derde fout is vergeten te ontbramen vóór hermontage waardoor oppervlakken niet meer vlak aansluiten. Kleine zorg, groot effect.
Wie slim opspant freest sneller, schoner en veiliger. Met het juiste spanmiddel, een doordacht nulpunt en gecontroleerde klemkracht haal je het maximale uit jouw gereedschap en machine. Begin met de basis, test rustig en schaal op wanneer alles stabiel loopt.
Heb je een specifiek onderdeel of serie voor ogen en wil je sparren over de beste aanpak? Bekijk mijn extra uitleg over opspanmiddelen bij frezen en verdiep je in optimale snelheden bij snijsnelheid voor frezen. Zo maak je elke bewerking trefzeker.
Veelgestelde vragen over spanmiddelen bij frezen
Welke spanmiddelen werken het best voor vlakfrezen van kleine series?
Voor kleine series kies ik meestal een nauwkeurige machineklem met zachte bekken. In combinatie met een nulpuntsysteem wissel je snel tussen identieke opspanningen. Gebruik parallellen voor vlak contact en plaats de klemkracht dicht bij de snijkrachten. Zo blijft het onderdeel stabiel en blijft de oppervlaktekwaliteit constant over meerdere stuks.
Hoe bepaal ik de juiste klemkracht bij frezen?
Start met de minimale kracht die glijvrij stand houdt bij jouw snijkrachten en verhoog stapsgewijs. Werk bij voorkeur met een momentsleutel of een krachtspanner met vaste instelling. Verdeel de kracht over meerdere punten of brede bekken om vervorming te voorkomen. Controleer na een proefpas op markeringen of meetbare vervorming en stel zo nodig bij.
Kan ik dun plaatwerk veilig frezen met een magnetische of vacuümplaat?
Ja, mits je voldoende contactoppervlak creëert en snijkrachten beheersbaar houdt. Gebruik een vlakke drager of spoilboard, beperk de pasdiepte en kies een freesstrategie met lage zijdelingse belasting. Bij randbewerkingen voeg ik vaak een mechanische borging toe voor zekerheid. Controleer tussentijds de grip om verrassingen te voorkomen.
Wanneer is een nulpuntsysteem de beste keuze?
Een nulpuntsysteem loont zodra insteltijd jouw doorlooptijd remt of wanneer je vaak wisselt tussen producten. Je spant buiten de machine op en plaatst het geheel herhaalbaar terug. Bij seriewerk of terugkerende orders win je veel tijd en verminder je meetfouten. Let wel op compatibele pallets en voldoende stijfheid van de drager.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.