
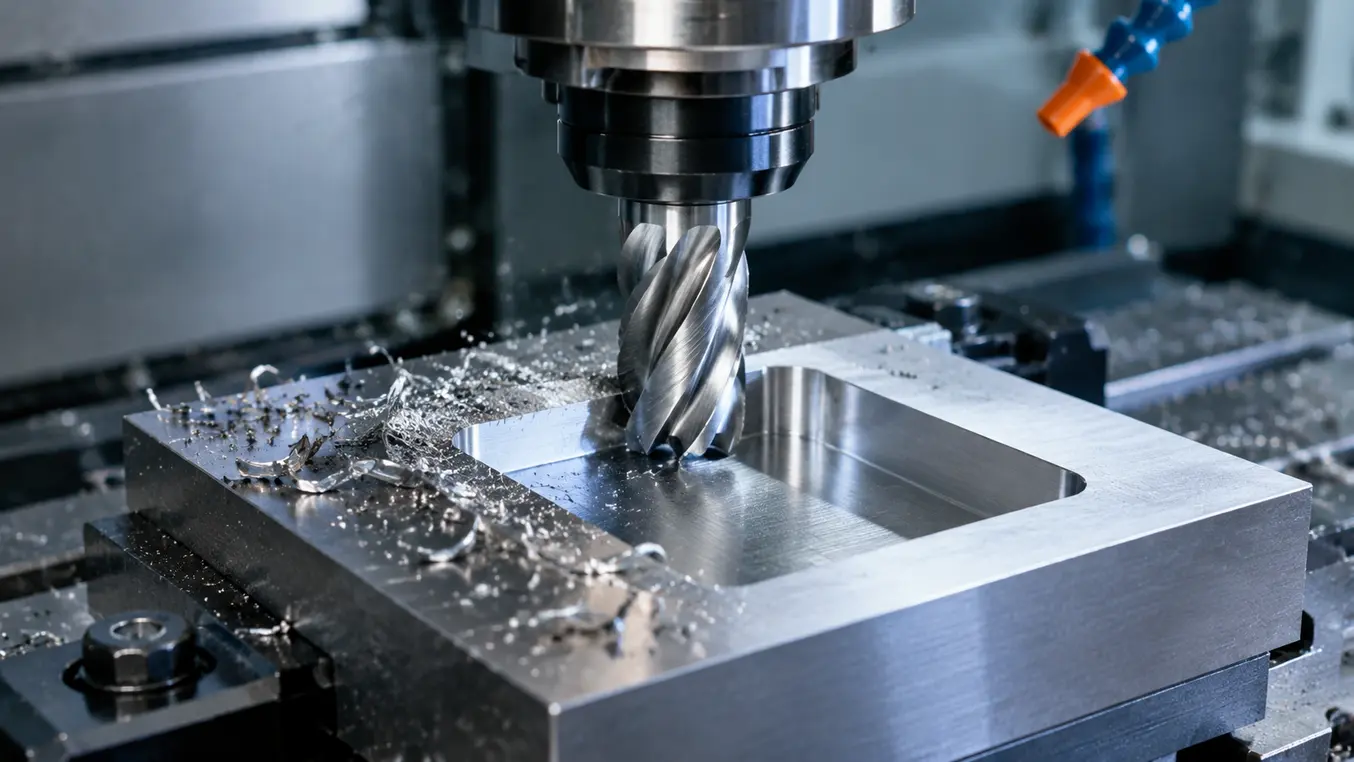
Sta je met een bovenfrees of CNC klaar en vraag je je af hoe je nu écht strakke vierkante uitsparingen maakt in hout, bijvoorbeeld voor slotbouten of luidsprekerunits? Je ziet dat je frees rond is en toch wil je haakse hoeken die aansluiten zonder speling. Dat gevoel ken ik maar al te goed uit het werk op de bouw en in de werkplaats.
In dit artikel laat ik je zien welke methoden werken en wanneer je welke kiest. Je krijgt een duidelijke uitleg over werken met een mal en kopieerring, slimme CNC strategieën, maten en toleranties, en mijn praktijklessen als aannemer. Zo ga je met vertrouwen vierkant frezen en lever je een resultaat waar je trots op bent.
Wat is vierkant frezen en wanneer doe je het?
Vierkant frezen is het maken van een strakke vierkante uitsparing of doorvoer in hout of plaatmateriaal. Denk aan een verzonken inleg voor een luidsprekerunit, een vierkant zittingetje voor de kraag van een slotbout of een nette technische opening in meubelplaat. Het doel is een pasvorm die functioneel is en er ook mooi uitziet.
Hoewel de frees rond is, kun je met de juiste aanpak toch een perfect resultaat behalen. Soms is een kleine hoekradius acceptabel, bijvoorbeeld onder de kop van een slotbout. Wil je echt haakse hoeken in het zicht, dan werk je de hoeken na. In de praktijk kies ik de methode op basis van de functie, het materiaal en de gewenste afwerking.
Vierkant frezen met een bovenfrees en mal
Zo maak je een nauwkeurige mal
Een mal is de snelste weg naar herhaalbaar en strak werk. Schroef of klem vier rechte latjes strak rond je referentiestuk, of gebruik een nauwkeurig gezaagd vierkant in MDF als sjabloon. Werk met een kopieerring in de zool van je bovenfrees en reken de offset tussen ring en freesdiameter netjes in. Test dit altijd op een reststuk.
Mijn werkwijze is simpel. Eerst frees ik vlak binnen de lijn het grootste deel weg in meerdere ondiepe gangen. Vervolgens maak ik een rustige baanslag langs de mal voor de eindmaat. Werk je met multiplex of MDF, breng dan schilderstape aan langs de rand en druk de mal stevig vast. Zo voorkom je splinters en schuiven.
Wil je je techniek verder verfijnen, lees ook eens deze uitleg over frezen met een kopieerring. Zoek je juist de basisstappen met een handmachine, kijk dan bij bovenfrees gebruiken.
Instellingen, frezen en snedekwaliteit
Voor berkenmultiplex geef ik de voorkeur aan een scherpe spiraalfrees. Gebruik bij zichtwerk vaak een downcut spiraal voor schone bovenzijden en eindig met een rustige afwerkrondgang. Een diameter van 3 tot 6 millimeter is praktisch voor strakke binnenhoeken. Houd de diepte per gang bescheiden, ongeveer 2 tot 3 millimeter in hard plaatmateriaal.
Als richtlijn hanteer ik voor een 6 millimeter frees in berkenmultiplex zo’n 18.000 tot 22.000 toeren en een gelijkmatige voeding. Te weinig voeding veroorzaakt brandplekjes, te veel voeding geeft rafels. Laat de frees blijftijdig werken. Neem na elke paar gaten even de tijd om stof af te zuigen en de frees te inspecteren.
CNC strategieën voor vierkante uitsparingen
Met een CNC machine kun je vierkante uitsparingen snel en consequent produceren. Gebruik een pocketbewerking met voldoende overlap en programmeer de laatste rondgang als een contour op maat. Bij multiplex kies ik graag voor een trochoïdale pocket met kleine radiale belasting voor een koele en stabiele snede.
Omdat je gereedschap rond is, houden de hoeken altijd een radius. Is dat storend of past je onderdeel niet, voeg dan mini ontlastingsinkepingen in de hoeken toe of maak een korte 45 graden inloop naar de hoek. Voor slotbouten is een minuscule extra uitsparing vaak voldoende. Dit valt netjes weg onder de kop en voorkomt klemmen.
Let op toleranties. De vierkante kraag van slotbouten volgens DIN kan licht variëren. Programmeer daarom niet op nominale maat, maar geef een beetje speling. Test op een reststuk met de bouten die je daadwerkelijk gaat gebruiken. Wil je meer context en voorbeelden, dan vind je praktische situaties bij vierkant gat frezen.
Maten en toleranties voor slotbouten
De vierkante kraag onder de bolkop van een slotbout moet voorkomen dat de bout meedraait. In hout werkt een ingetrokken kraag meestal prima. Vraagt de opdrachtgever om een verzonken vierkantje, kies dan een uitsparing met een kleine overmaat en de juiste diepte. Zo monteer je soepel zonder geweld en klem je toch stevig bij het aandraaien.
| Boutmaat | Advies uitsparing breedte | Advies diepte |
|---|---|---|
| M5 | 5,5 tot 5,7 mm | circa 4,0 tot 4,2 mm |
| M6 | 6,5 tot 6,7 mm | circa 4,5 tot 4,7 mm |
| M8 | 8,6 tot 8,9 mm | circa 5,0 tot 5,5 mm |
Zie deze waarden als startpunt. Controleer de echte maat van jouw bouten met een schuifmaat en pas zonodig een tiende aan. In multiplex met harde lijmlagen kies ik vaak liever iets meer speling dan te weinig. Een bout die persvast zit werkt op termijn los of beschadigt de rand.
Hoeken echt haaks maken
Een frees laat altijd een hoekradius achter. Wil je zichtbaar strakke haakse hoeken, werk dan met een scherpe steekbeitel of een hoekbeitel. Zet de beitel exact in de hoek, snijd eerst de vezelrichting in en tik dan lichtjes uit. Plak waar nodig tape op het oppervlak voor grip en tegen splintern. Werk rustig en blijf binnen je maatvoering.
Bij series frees ik eerst alles net op maat en scherp ik daarna alle hoeken na. Dat geeft controle en rust. Het kost minder tijd dan je denkt en het verschil in uitstraling is groot, zeker bij meubelwerk of luidsprekerringen in het zicht.
Veelgemaakte fouten en hoe je ze voorkomt
Te snel en te diep willen frezen is de meest voorkomende fout. Het lijkt efficiënt, maar levert rafels, maatfouten en brandplekken op. Werk liever in meerdere ondiepe gangen en plan een rustige afwerkpas. Een tweede valkuil is een mal die niet star genoeg is. Schroef of klem stevig en controleer de zijkanten op haaksheid.
Vergeet ook de offset van je kopieerring niet. Meet ring en frees, bereken de verschilmaat en test. Verder zie ik vaak een te grote freesdiameter bij kleine uitsparingen. Kies zo klein als praktisch kan. Tot slot, bij CNC, onderschat de variatie in hardware nooit. Programmeer met een kleine overmaat of voorzie hoekinkepingen wanneer dat functioneel is.
Veiligheid en afwerking
Draag gehoor en stofmasker en zorg voor goede afzuiging. Multiplexstof is hardnekkig en niet gezond. Houd de zool van je machine vlak en laat de frees uitlopen voordat je de machine optilt. Werk scherpe randen lichtjes bij met fijn schuurpapier, maar respecteer de maat. Bij zichtwerk kan een dun laagje lak of olie de randvezels mooi sluiten.
Mijn laatste tip als aannemer en houtbewerker. Maak één perfecte proef, documenteer je instellingen en bewaar de mal. Dat spaart tijd bij herhaalwerk en houdt de kwaliteit consequent. Vierkant frezen draait om voorbereiding, beheersing van je hulpmiddelen en kleine details in de hoeken. Zo lever je werk waar je jaren later nog tevreden op terugkijkt.
Vierkant frezen vraagt om een plan, de juiste hulpmiddelen en aandacht voor details. Met een doordachte mal en kopieerring of een slim CNC pad zet je strakke uitsparingen neer die passen en mooi ogen. Test op restmateriaal, houd rekening met toleranties van slotbouten en werk de hoeken zonodig na met een beitel. Zo combineer je snelheid met vakmanschap en blijft het resultaat voorspelbaar en professioneel.
Wil je je basis nog even opfrissen of verder verdiepen, bekijk dan ook de andere klusadviezen op Klussenkompas. Een helder stappenplan maakt in de praktijk vaak het verschil tussen net en perfect.
Veelgestelde vragen over vierkant frezen
Hoe maak ik met een bovenfrees een perfect vierkante uitsparing?
Maak een stijve mal die exact de eindmaat bepaalt, werk met een passende kopieerring en reken de offset tussen ring en freesdiameter in. Frees het grootste deel in meerdere ondiepe gangen en maak een rustige afwerkpas. Voor zichtwerk werk je de hoeken na met een scherpe beitel. Test steeds op een reststuk zodat je zeker weet dat de passing klopt.
Kun je met een ronde frees echt haakse binnenhoeken krijgen?
Niet direct, want de frees is rond en laat een kleine radius achter. Vaak is die radius geen probleem, bijvoorbeeld onder de kop van een slotbout. Wil je echt haakse hoeken, dan snijd je de laatste millimeters in de hoek uit met een hoekbeitel of steekbeitel. Doe dit na de eindpas en werk secuur voor een strakke aansluiting.
Welke frees gebruik ik voor berkenmultiplex bij vierkant frezen?
Een scherpe spiraalfrees werkt het best. Kies bij zichtwerk vaak een downcut variant voor schone bovenzijden, bij doorvoeren kan een upcut handig zijn voor spaanafvoer. Werk met kleine diepte per gang en een stabiel toerental. Een diameter van 3 tot 6 millimeter is praktisch voor strakke binnenhoeken zonder onnodig veel nabewerking.
Hoe programmeer ik de CNC voor vierkante uitsparingen zonder rafels?
Kies een pocketstrategie met voldoende overlap en eindig met een contour op maat. Gebruik beperkte radiale belasting of trochoïdale paden om warmte te beperken. Voeg kleine hoekinkepingen of een korte inloop naar de hoeken toe als je onderdeel anders klem komt te zitten. Programmeer met een kleine overmaat en test met de hardware die je gaat monteren.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.