
Je kent het vast. Je wilt een slotbout of een vierkante unit netjes verzinken en daar hoort een perfect vierkant gat bij. Meten is één, maar strak en herhaalbaar frezen is iets anders. Zeker in berkenmultiplex of MDF wil je splintervrij werken en liefst ook snel als het om meerdere stuks gaat.
In dit artikel neem ik je stap voor stap mee. Je krijgt praktische methoden met de bovenfrees, tips voor werken met een mal en kopieerring, een aanpak voor CNC, plus keuzes rond freesdiameter, diepte en toleranties. Alles uit mijn dagelijkse praktijk als aannemer die dit werk vaak uitvoert.
Wat bedoelen we met een vierkant gat frezen en wanneer kies je daarvoor
Een vierkant gat frezen doe je wanneer een onderdeel tegen verdraaien geborgd moet worden of wanneer een vierkante behuizing of luidsprekerunit precies vlak moet vallen. Denk aan de vierkante kraag van een slotbout volgens DIN 603, een vierkante schakelaar of een luidspreker met vierkante frontplaat. Je wilt dan een strakke passing, een vlakke rand en hoeken die correct aansluiten.
In hout en plaatmateriaal is frezen vaak netter dan zagen, omdat je maatvaster werkt en de randen schoner zijn. Voor losse stuks is geleiden met latten of een eenvoudige mal ideaal. Voor series kies ik vaak een robuuste mal of direct CNC, afhankelijk van de gevraagde toleranties en de doorlooptijd.
Vier manieren om een vierkant gat te maken
Bovenfrees met lattengeleiding
Dit is de basisaanpak. Span vier kaarsrechte latten op je werkstuk en laat de ronde zijde van je zool langs de lat lopen. De ronde kanten van de zool geven je een stabiele geleiding zodat kleine bewegingen niet meteen de lijn verstoren. Ik zet de diepte in twee of drie stappen, zodat de frees rustig spaant en het oppervlak aan de zichtzijde netjes blijft.
Zo maak ik vaak rechthoeken voor schakelaars of kleine uitsparingen. De hoeken zijn na het frezen rond door de freesdiameter. Wil je echt haakse hoeken, dan steek je de laatste millimeters met een scherpe beitel of geef je de hoeken van het onderdeel een klein beetje vrijloop, daarover verderop meer.
Werken met een mal en kopieerring
Voor herhaalbaarheid is een mal met kopieerring goud waard. Je freest eerst een nauwkeurige mal in MDF of hardhout. Meet zorgvuldig het verschil tussen de buitendiameter van de kopieerring en de diameter van je frees. Die offset tel je tweemaal bij de gewenste gatmaat op bij het maken van de mal. Werk je bijvoorbeeld met een kopieerring van 24 millimeter en een frees van 8 millimeter, dan is de ring vier keer zo breed als de frees en hoort de malmaat daarop berekend te zijn.
Met een goede mal maak je in enkele minuten een perfecte uitsparing, ook als je er twintig of veertig moet doen. Als ik voor luidsprekerunits werk, leg ik de unit op een plaat, lijm vier latjes er strak omheen, frees het binnenvlak weg, en gebruik die plaat als mal. Wie hier meer basis over wil lezen, kan mijn uitleg over frezen met kopieerring bekijken op frezen met kopieerring.
CNC aanpak voor serieproductie
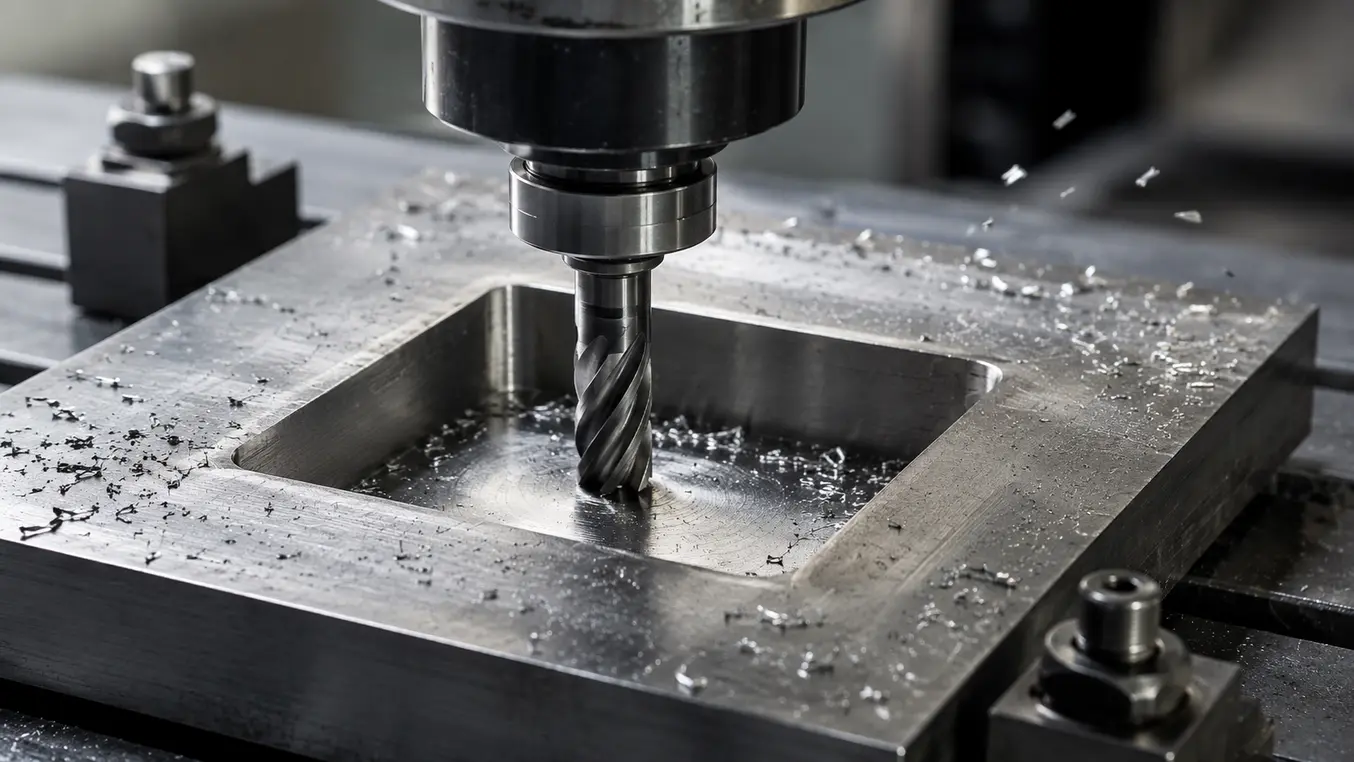
Heb je tientallen identieke vierkante gaten in bijvoorbeeld berkenmultiplex, dan is CNC vaak het snelst en het meest constant. Met een frees van 3 millimeter kun je strakke binnenhoeken maken met kleine radius. Programmeer eerst een voorboring of neem een kleine helix inloop om de frees te ontzien. Gebruik een pocketstrategie met lichte stapdiepte en laat de buitenste contour in een laatste opschoningsgang lopen voor een strakke rand.
Uit de praktijk. Bij M6 slotbouten varieert de maat van de vierkante kraag. Ik neem daarom een klein beetje extra speling, bijvoorbeeld twee tiende, en maak de diepte exact genoeg dat de kop vlak valt zonder spanning op de toplaag. Moet het ultrastrak, dan programmeer ik proefstukken en corrigeer ik op maatverschil van de boutleverancier.
Multitool of decoupeerzaag wanneer dat slimmer is
Niet elk vierkant gat hoeft gefreesd te worden. In dun plaatmateriaal werkt een multitool verrassend snel en zuiver, zeker als je geen ronde hoeken wilt. Bij zichtwerk gebruik ik een fijn zaagblad en zaag vanaf de achterkant om splinters aan de zichtzijde te voorkomen. Voor grotere uitsparingen in dunne panelen kan een decoupeerzaag met fijn blad volstaan, waarna je de randen met een vijl of schaafblok strak zet. Toch kies ik in meubelplaat meestal voor frezen, omdat de randkwaliteit beter is.
Maten, toleranties en dieptes voor slotbouten
Bij slotbouten bepaalt de vierkante kraag onder de bolle kop of de bout verdraait. De maat van die kraag verschilt licht per fabrikant, zelfs binnen dezelfde norm. Voor M5 kom je vaak uit rond 5,48 millimeter breed en circa 4,1 millimeter diep. Voor M6 rond 6,48 millimeter breed en circa 4,6 millimeter diep. Neem altijd marge op maatverschillen en op werking van het hout.
Mijn richtlijn. Meet de daadwerkelijke kraagmaat van een handvol bouten uit de doos. Neem minimaal een paar tienden speling op de breedte. Frees de diepte iets ondieper en test de passing. Is de kop nog niet vlak, neem dan een tiende extra. Moet de kraag wel klem zitten, geef dan enkel op de hoeken micro vrijloop. Dat kan door de frees heel kort onder 45 graden iets verder in de hoeken te laten lopen. Deze inloop ligt onder de kop en is onzichtbaar, terwijl de bout wel soepel plaatst.
Materiaalkeuze en randkwaliteit
Berkenmultiplex en andere plaatmaterialen
Berkenmultiplex is sterk en stabiel, maar kan bij verkeerd frezen kleine splinters geven. Gebruik scherpe freesjes en kies een stapdiepte die past bij het materiaal. Werk bij zichtwerk van boven naar onder en laat de laatste tienden in een aparte opschoningsgang lopen. Tape langs de zaaglijn helpt bij kwetsbaar fineer, al is het met een scherpe frees vaak niet nodig.
MDF freest boterzacht maar de rand kan pluizen. Afwerken met een sealer of verdunde lak zorgt dat de rand strak blijft en mooi afschildert. In spaanplaat kies ik liever een frees met iets minder agressieve spaanhoek zodat de toplaag niet uitbrokkelt.
Freesdiameter, toerental en voeding
De freesdiameter bepaalt je hoekradius. Voor echt strakke hoeken gebruik ik graag drie millimeter. Voor snel uitruimen neem ik eerst zes of acht millimeter en maak ik daarna de hoeken met drie millimeter af. Toerental en voeding stem je af op materiaal en diameter. Hout vraagt hoge snijsnelheden, maar voorkom verbranden door doorlopend te bewegen en de spaanafvoer vrij te houden.
Vraag je jezelf vaker af welk toerental je per materiaal en diameter ongeveer kiest, kijk dan eens bij mijn algemene uitleg op boren en frezen. Daar leg ik uit hoe je snijsnelheid, voedingssnelheid en chipload logisch combineert.
Hoeken echt vierkant maken
Omdat een rond freesje altijd een radius in de hoek laat, heb je drie praktische opties. Je steekt de hoeken met een scherpe beitel haaks uit. Je gebruikt een vierkantponsje na het frezen om alleen de hoeken te zetten. Of je geeft het te monteren onderdeel aan de onderzijde een kleine fase zodat de ronde hoek niet klemt. Bij slotbouten geef ik vaak onzichtbare hoekvrijloop in het gat, zoals eerder genoemd, zodat de kraag makkelijk inloopt maar de zijkanten strak blijven.
Let op bij zichtwerk. Een hoek die je met de beitel uithaalt moet zuiver haaks zijn en zonder scheurtjes in het fineer. Ondersteun de hoek van onderen met een blokje, of snij eerst een mini V snede zodat de vezel gecontroleerd breekt.
Splintervrij werken en nette afwerking
Splintervrij frezen begint met scherp gereedschap en stabiele geleiding. Maak indien nodig eerst een ondiepe voorsnede van een halve millimeter door heel rustig de contour te volgen en pas daarna de volle diepte. Werk telkens in overlappende banen zodat de frees rustig spaant en niet hapt. Stofafzuiging helpt enorm, niet alleen voor zicht op de lijn maar ook voor koeling van de snijkant.
Na het frezen breek ik de rand met een fijne korrel schuurpapier of met een mini kantfrees met hele kleine radius. In MDF zet ik de rand meteen in de sealer. In multiplex werk ik naar het schuren toe met korrel tachtig tot honderdtwintig en daarna aflakken of oliën. Voor inspiratie over precisiewerk met een mal kun je ook kijken naar werken met een multitoolmal op frezen met multitool.
Keuzehulp per methode
| Methode | Beste voor | Groot pluspunt |
|---|---|---|
| Lattengeleiding met bovenfrees | Losse stuks en middelgrote uitsparingen | Nauwkeurig en goedkoop |
| Mal met kopieerring | Meerdere stuks identiek | Herhaalbaar en snel |
| CNC pocket en contour | Serieproductie met strakke toleranties | Constante maat en nette randen |
Stap voor stap met een mal en kopieerring
Zo bouw ik een betrouwbare mal. Teken de uitsparing op een stuk MDF. Bereken de offset van ring en frees en vergroot de malvorm met dat verschil. Span twee stroken MDF als geleiders op een groter paneel en frees daar exact tussenin. Verplaats de geleiders voor de andere zijden en controleer de hoeken. Test met een proefstuk en corrigeer waar nodig. Klaar voor productie.
Bij de uitvoering op het werkstuk centreer ik de mal met twee pennen of kleine schroeven in de afvalzone. Ik frees in stappen naar de einddiepte en neem een laatste opschoningsgang. Daarna check ik de maat met het onderdeel. Door deze aanpak kan ik moeiteloos veertig stuks maken met een constante passing en een nette zichtzijde.
Efficiëntie bij veel gaten
Als je veertig vierkante gaten moet frezen, telt elk detail. Gebruik een frees die tegen stof kan, plan korte pauzes voor het koelen en blaas de mal schoon tussen de cycli. Ik nummer de gaten en werk systematisch per dieptestap. Bij CNC kies ik een gereedschapwissel alleen als de hoekradius dat echt vraagt, anders verlies je meer tijd dan je wint. Snij eerst ruimer met zes of acht millimeter en finish dan met drie millimeter alleen de hoeken, dat scheelt cyclustijd zonder in te leveren op hoekstrakheid.
Veelgemaakte fouten en hoe je ze voorkomt
Te krap frezen komt vaak voor, zeker bij slotbouten. Meet altijd een paar bouten uit dezelfde doos. Te diepe uitsparingen verzwakken het paneel. Werk daarom in stappen en controleer na elke stap. Splinters aan de zichtzijde ontstaan bij een te grote stapdiepte of een botte frees. Neem een voorsnede of kies een nieuwe frees. Tot slot. Vergeet de stofafzuiging niet, want stof bouwt warmte op en dat zie je terug in verbrande randen.
Praktische tips uit mijn werk
Ik breng op multiplex eerst een dunne strook schilderstape net buiten de snijlijn aan, vooral bij kwetsbaar fineer. Bij kleine gaten zet ik de freesdiepte met een kaliberblokje. Hoeken steek ik met een heel scherpe beitel met een houten aanslag zodat elke hoek identiek wordt. En als ik twijfel of de klant het klem wil of met wat speling, maak ik altijd eerst een proef in restmateriaal en leg ik die voor. Dat voorkomt discussie achteraf en levert het mooiste eindresultaat op.
Een vierkant gat frezen hoeft niet moeilijk te zijn als je de juiste methode kiest. Met lattengeleiding maak je snel nette uitsparingen. Met een mal en kopieerring werk je herhaalbaar en nauwkeurig. Voor series of heel strakke toleranties is CNC vaak de beste route. Let op de werkelijke maat van slotbouten, geef waar nodig hoekvrijloop en werk in stappen voor splintervrije randen.
Wil je je kennis over toeren, spaanafvoer en materiaalgedrag verder aanscherpen, bekijk dan ook mijn uitleg op boren en frezen. Heb je een specifieke situatie, maak dan eerst een proefstuk. Zo kom je met vertrouwen en vakmanschap tot een strak resultaat.
Veelgestelde vragen over een vierkant gat frezen
Hoe krijg ik echt haakse hoeken bij een vierkant gat frezen zonder zichtbare beschadiging?
Frezen laat altijd een kleine radius achter. Maak daarom de hoeken na met een scherpe beitel, ondersteund door een houten aanslag. Snij eerst een mini V aanzet zodat de vezel netjes breekt. Of geef het te monteren onderdeel een kleine fase aan de onderzijde. Bij slotbouten kun je ook onzichtbare hoekvrijloop aanbrengen onder de kop.
Welke freesdiameter gebruik ik het best voor een vierkant gat in berkenmultiplex?
Voor het uitruimen kies ik vaak zes of acht millimeter om snel spaanaf te voeren. Voor strakke hoeken neem ik daarna drie millimeter voor een kleine hoekradius. Werk in stappen naar de einddiepte en sluit af met een opschoningsgang. Zo blijft de rand strak en voorkom je splinters in de toplaag van berkenmultiplex.
Hoeveel speling geef ik bij een vierkant gat frezen voor slotbouten met vierkante kraag?
Meet meerdere bouten uit dezelfde batch en neem twee tot drie tienden speling op de breedte van de kraag. Voor M5 ligt de kraag vaak rond 5,48 millimeter en voor M6 rond 6,48 millimeter. Frees de diepte stap voor stap en test de passing. Desgewenst kun je onzichtbare hoekvrijloop toevoegen onder de kop voor soepel plaatsen.
Wanneer kies ik voor CNC in plaats van handmatig een vierkant gat frezen?
Kies CNC bij series of wanneer je strakke toleranties en absolute herhaalbaarheid nodig hebt. Programmeer een pocketstrategie met lichte stapdiepte, neem een opschoningsgang langs de contour en gebruik drie millimeter voor scherpe binnenhoeken. Voor enkele stuks is een mal met kopieerring meestal sneller te organiseren en net zo nauwkeurig.
Vind je onze artikelen handig? Kies ons als voorkeursbron in Google.